提起陶瓷刀具,很多人第一反应是 "陶瓷不是吃饭的碗吗,怎么能切东西"。其实这儿说的陶瓷刀,跟吃饭的碗两码事。它硬得离谱,切铁、切钢、车工件都不带卷刃的,比硬质合金刀还扛造。可就这么个 "硬骨头",它自己是咋造出来的、又靠啥把它磨出刃来的,这里头氧化锆砂帮了大忙。干刀具这行的都知道一句话:陶瓷刀硬,磨陶瓷刀的料得更硬。
先得说清楚氧化锆砂在这行里是啥角色。陶瓷刀的主体材料,多半是氧化铝陶瓷,硬度高、耐磨,但有个毛病 —— 脆,一撞就崩。工程师们想了个招儿,往里头掺氧化锆,让它在受力的当口 "增韧",刀片不那么脆,能扛得住切削的冲击。所以氧化锆不光是磨料,它本身还是陶瓷刀的 "补药",掺进去,刀片的韧性、抗冲击能力才上去。这道理跟往水泥里掺钢筋差不多,光有硬度不够,得让它经得起折腾。
可陶瓷刀造出来了,麻烦也来了 —— 怎么加工它。氧化铝陶瓷硬度能到莫氏 9 级往上,普通砂轮、硬质合金刀具碰上它,就跟拿木刀砍铁一样,还没啃动它自己先废了。这时候就得请出氧化锆砂。氧化锆砂硬度高、耐磨,用来磨削、抛光陶瓷刀片,才啃得动这块 "硬骨头"。你去陶瓷刀具厂看,磨刃、抛光那几道工序,用的砂、造的轮,很多就是氧化锆系的东西,靠的就是它这股 "硬碰硬" 不怂的劲儿。
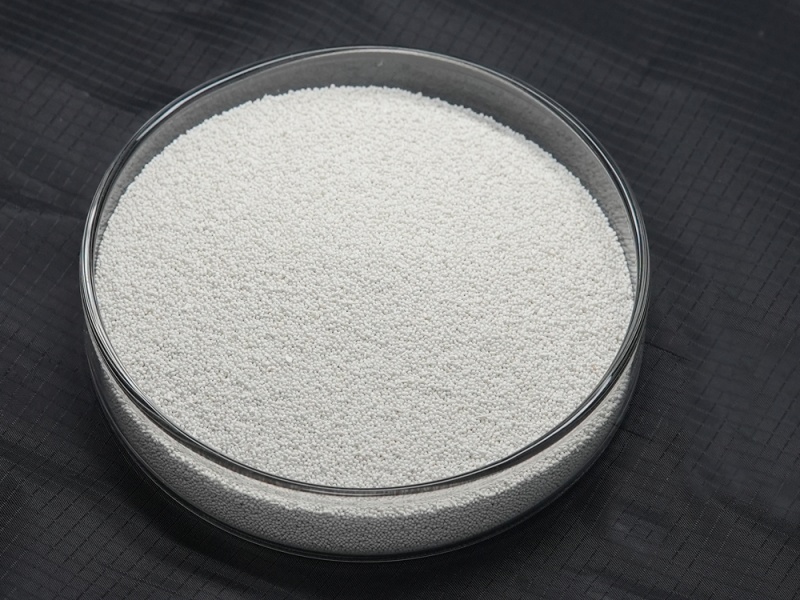
这里头有个关键,就是磨削的时候怎么保住刀的精度和表面质量。陶瓷刀贵,一片好刀上千块,磨坏了就是废品。氧化锆砂颗粒得细、得匀,磨出来的刃口才锋利、平整,刀片的表面光洁度也才够。你要是用颗粒粗的、不匀的料,磨出来刃口毛刺拉花,刀切出来工件表面跟砂纸糊的似的,人家客户当场就不要了。所以干这行,料的好坏直接跟成品率挂钩,差料磨坏一片刀的损失,够买好几袋好料了。
再有就是别忽略磨料消耗这笔账。陶瓷刀硬度太高,磨它的时候磨料磨损也快。氧化锆砂的优势在它耐磨,同样的活,比普通磨料省料。有老师傅算过,用氧化锆砂磨陶瓷刀,一片刀的磨料成本摊下来,反而比用便宜料更划算,因为便宜料磨不了几下就废了,还得反复换。这就跟干粗活用快刀一个理儿,看着刀刃贵,用着省。
说到底,氧化锆砂在陶瓷刀具制造里,两头都占着。前头当 "补药",给陶瓷刀补韧性,让它经得起切削的硬碰硬;后头当 "利刃",把这片硬刀磨出锋利的刃口、光洁的面。没有它,陶瓷刀要么脆得不敢用,要么造出来没法磨出刃,全是废铁。所以说,氧化锆砂这东西,看着不起眼,可陶瓷刀具这行离了它,还真玩不转。干这行的,手里有片好陶瓷刀,心里都清楚,背后撑着的,是那把不起眼的砂。