做模具加工的老师傅应该都清楚,一套模具能不能出高光产品、脱模顺不顺畅、工件表面有没有刀纹,最后拼的其实不是机床精度,而是抛光研磨工艺和磨料的选择。很多新手师傅图省事,随便用普通磨粉打磨,结果模具表面出现麻点、橘皮、纹路不均匀,最后返工半天,反而耽误工期。在众多研磨材料里,白刚玉微粉一直是模具精细抛光的主力材料,尤其适合塑胶模、压铸模、精密五金模的高光处理,在模具行业的应用非常普遍。
之所以模具精加工都偏爱白刚玉微粉,核心还是它的材质特性适配模具钢。白刚玉纯度高、晶体均匀、硬度稳定,莫氏硬度能达到9.0.足够打磨各类模具钢材,包括P20、718、S136、NAK80等常用钢料。和碳化硅、绿碳微粉比起来,它最大的优势是切削稳、不掉划痕、打磨质感细腻,不会出现粗磨粒划伤模具镜面的情况,特别适合最后一道精抛、镜面收光工序。
在实际模具生产中,白刚玉微粉主要用在两大场景:一是模具型腔的精细去刀纹,二是高光镜面抛光和脱模面精细化处理。模具CNC加工后,表面都会残留刀路纹路、切削痕迹,如果直接省模抛光,工作量大且容易抛不均匀。这时候先用合适目数的白刚玉微粉进行粗精磨过渡,能够均匀去除表层刀痕,把模具表面打磨得平整统一,为后续镜面抛光打下基础。
很多人不知道,模具抛光最怕的就是“过度磨削”和“深浅不一”。普通杂粉杂质多、颗粒大小不均匀,打磨的时候有的颗粒切削深、有的切削浅,模具很容易出现局部凹坑、波浪面,一旦抛坏基本很难补救。而正规白刚玉微粉都是经过多次分选、水洗提纯的,粒度分布非常集中,没有大颗粒、没有粗粉杂质,研磨过程中切削力度非常均匀。老师傅干活都知道,用它抛光出来的模具,整体平整度肉眼看着就很舒服。
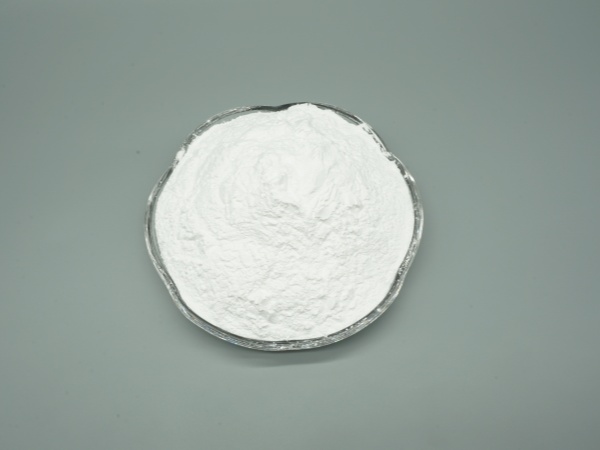
另外,模具制造对磨料的干净度要求很高。模具镜面抛光最怕残留铁粉、杂质,一旦有硬质杂粒混在研磨膏里,轻轻一磨就是一道深划痕,整套高光模具直接报废返工。白刚玉微粉纯度高、杂质少、自锐性好,打磨过程中颗粒会轻微脱落更新,始终保持锋利细腻的研磨状态,不会掉渣、不会糊面,抛光出来的模具光泽度一致性特别好,也是塑胶高光模具首选它的核心原因。
不同目数的白刚玉微粉,在模具加工里分工也非常明确,不能乱用。一般800目、1000目主要用来去除轻微刀纹、细化模具表层;1500目、2000目适合中段精细找平;3000目、5000目以上的超细微粉,专门用来做最后的镜面收光、雾面均匀处理。合理搭配目数逐级打磨,模具可以轻松达到镜面效果,注塑出来的产品表面透亮、无波纹,脱模也更顺畅,能有效减少产品粘模、拉白、毛刺多的问题。
还有一个很实用的优势,就是它的耐高温和耐磨损性能。模具在抛光、试模、量产过程中,表面要反复摩擦、受热,普通磨料抛光后的模具表层容易氧化发乌、光泽消退。而白刚玉微粉结构稳定,研磨后模具表层纹理细腻致密,耐磨性更好,模具使用寿命也能间接提升,对工厂来说也是变相节省了修模成本。
总的来说,白刚玉微粉看着不起眼,却是模具精细加工里不可或缺的关键耗材。它粒度均匀、硬度适中、干净无杂质、抛光细腻不伤模,完美适配现代精密模具的高光、镜面、精细化加工需求。做模具抛光,选对微粉、用对目数,不仅能大幅提升抛光效率,减少返工率,更能直接提升模具成品质感和使用寿命,是模具精加工行业性价比和实用性都极高的研磨材料。