石材刻字与硬质合金研磨用绿碳化硅微粉 #400
《石材刻字与硬质合金研磨用绿碳化硅微粉 #400 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
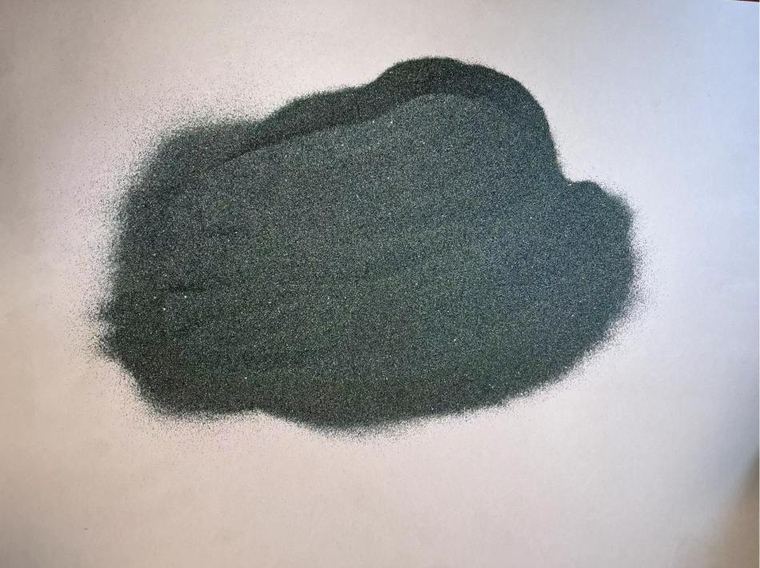
#400 是“干活的中间号”:石材刻字喷砂、玻璃磨边、硬质合金研磨都用它。刻字这行对粒度尤其敏感——砂粗了字口崩、砂细了打不动,多数师傅用 #400 起步再按石材硬度微调。
基础参数
| 粒度号 | #400(JIS) | D50 典型值 | 30.0±2.0 μm |
|---|---|---|---|
| SiC 含量 | ≥98.50% | 莫氏硬度 | 9.2 |
表中 D50 为激光法典型值;本公司每批次附激光粒度检测单,实测值以检测单为准。
这个规格的适用点
- 墓碑/石材刻字喷砂
- 玻璃磨边与钻孔后修整
- 硬质合金刀具与模具研磨
选型与使用提示
刻字用砂建议配 0.4-0.5MPa、喷距 80-150mm;花岗岩比大理石吃砂,硬度高的石材可以放宽到 #240。
常见问题
- 刻字用砂能回收吗?
- 可以,但粉尘多、粒度会退化,建议与新砂按比例掺用并过筛。
- 和棕刚玉比哪个刻得快?
- 绿碳化硅更锋利、刻得快,但脆;棕刚玉韧性好、回用次数多。