磨料系列
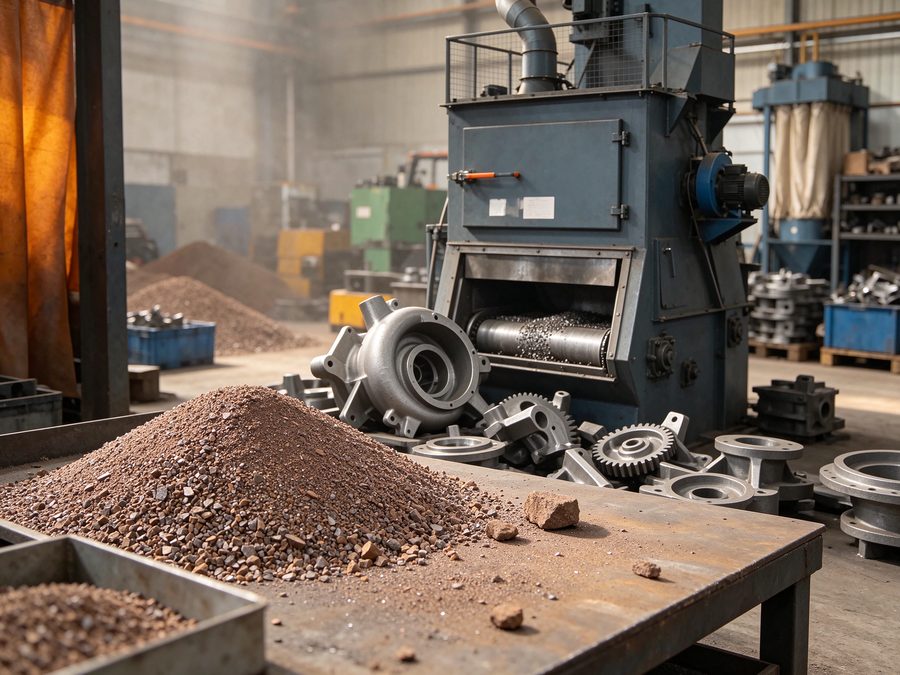
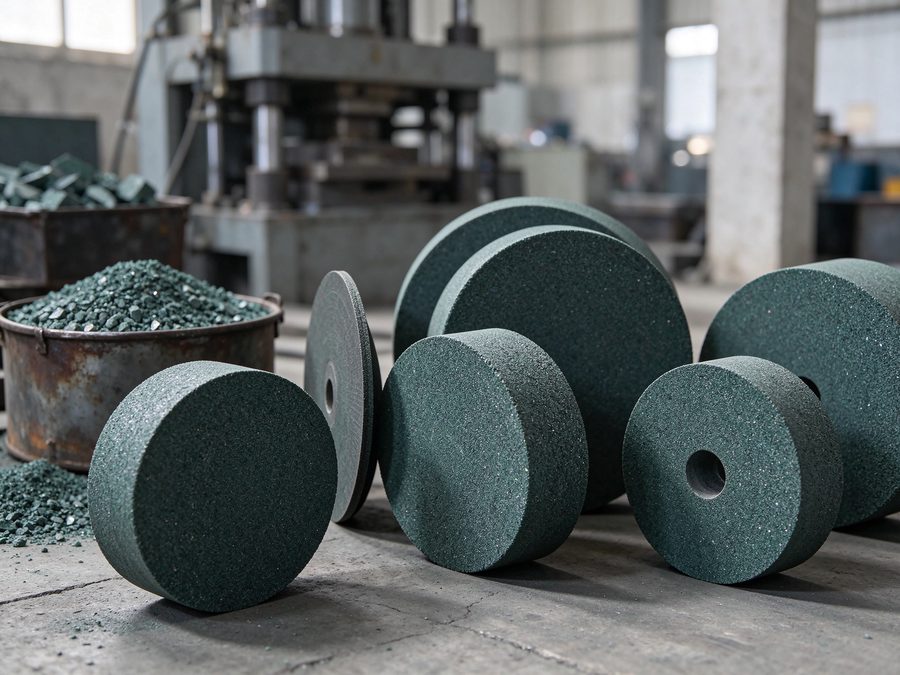
绿碳化硅微粉与粒度砂双线供货,从精磨微粉到喷砂骨料一站配齐,吨袋 / 25 kg 袋装可选
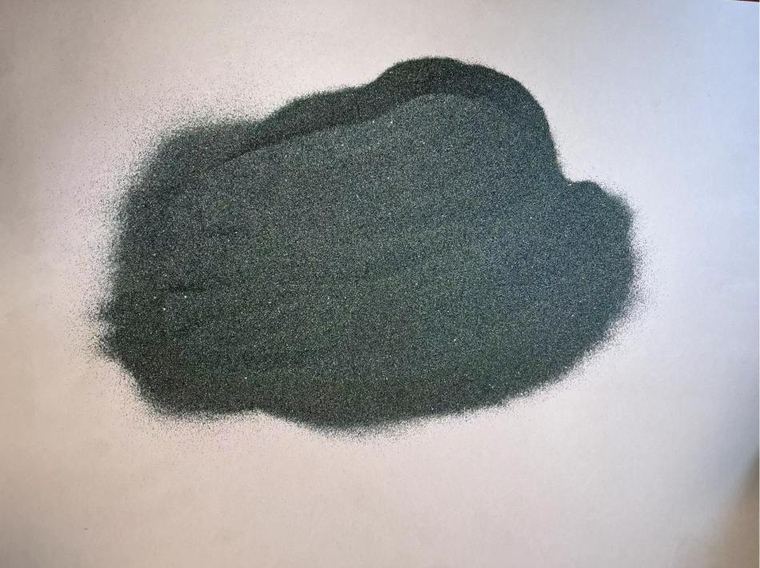
绿碳化硅微粉
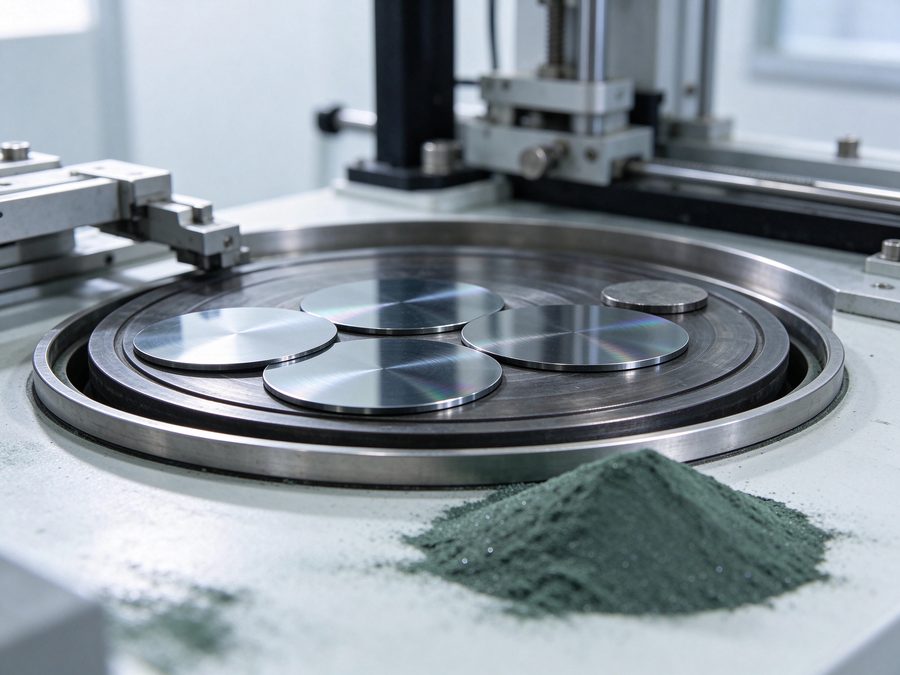
SiC≥98.50%,#240-#2000 常用段,硬质合金与硅片精磨不嵌砂
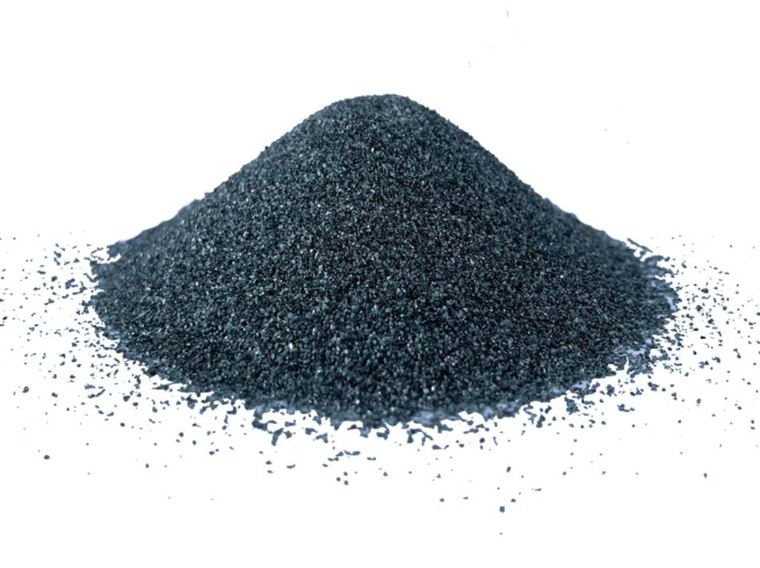
绿碳化硅(粒度砂)
16#-220# 目数与段砂形态,树脂/陶瓷砂轮、切割片与耐火骨料用
其他磨料与辅材
白刚玉·石榴石·钢砂·玻璃珠,混合配比可谈
生产与分级现场
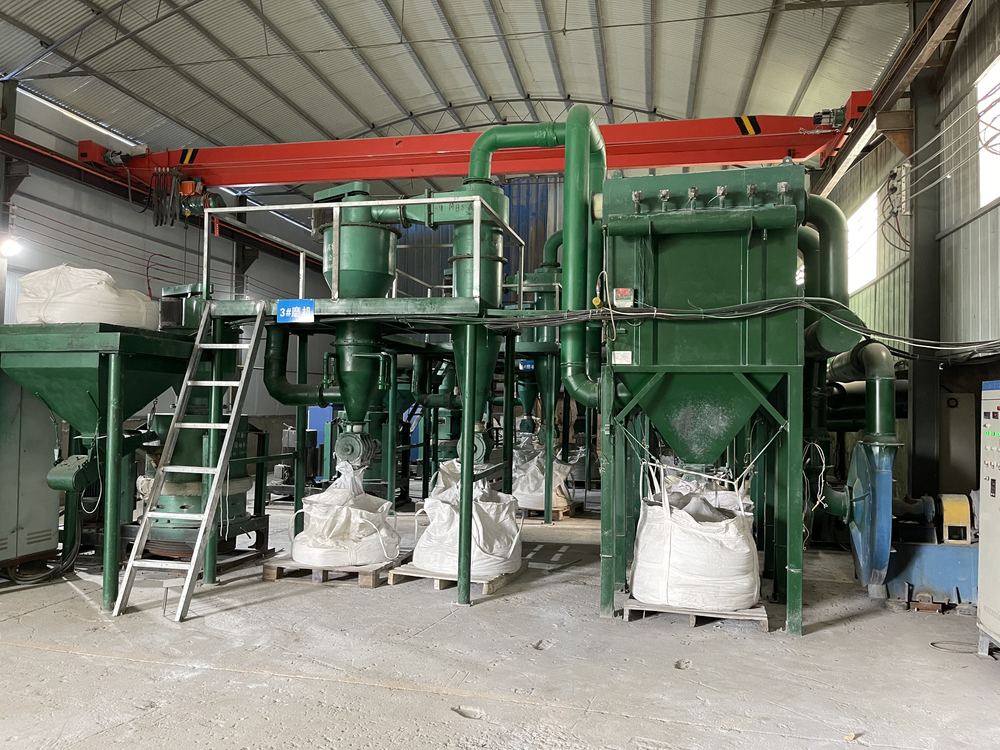
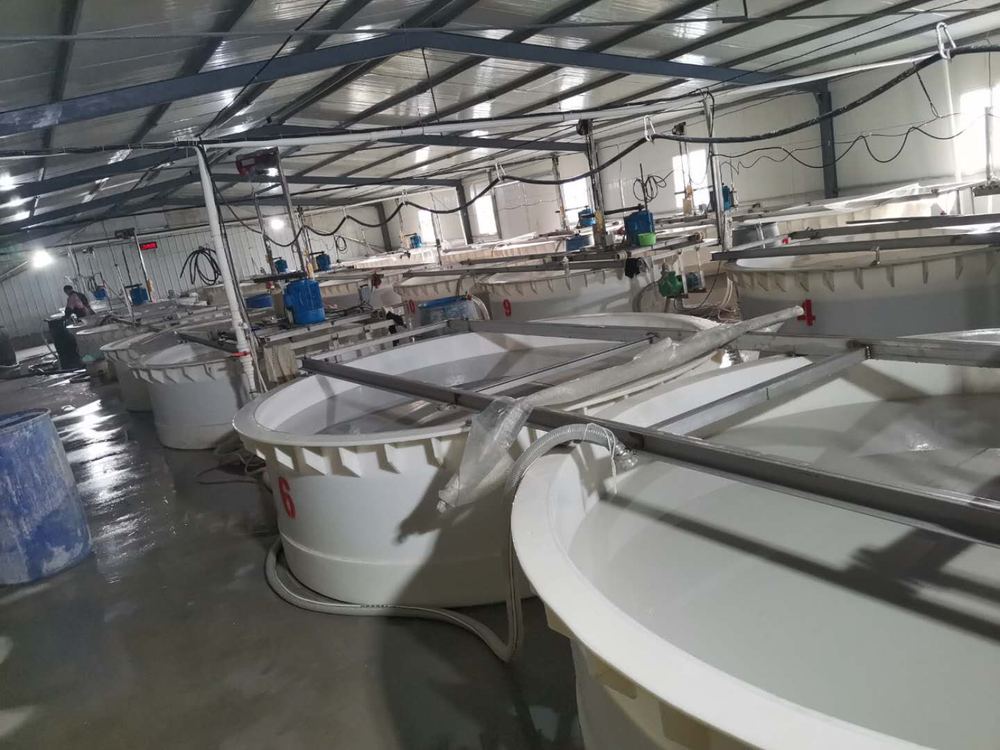
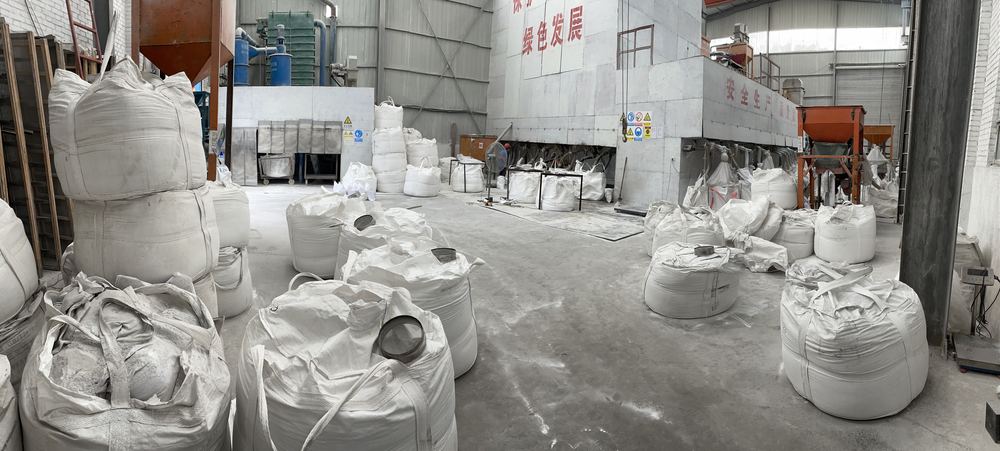
绿碳化硅微粉与粒度砂双线供货,从精磨微粉到喷砂骨料一站配齐,吨袋 / 25 kg 袋装可选
SiC≥98.50%,#240-#2000 常用段,硬质合金与硅片精磨不嵌砂
16#-220# 目数与段砂形态,树脂/陶瓷砂轮、切割片与耐火骨料用
白刚玉·石榴石·钢砂·玻璃珠,混合配比可谈
按目标粗糙度直接查——完整对照表见选型指南
| 工况 | 推荐磨料 | 常用粒度 | 气压参考 |
|---|---|---|---|
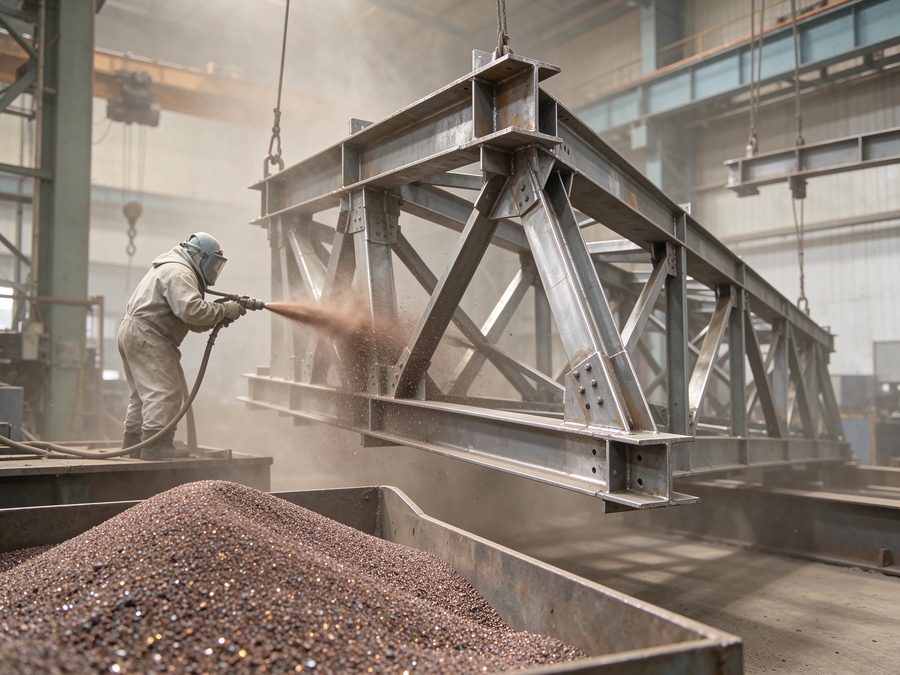
| 钢结构除锈 Sa2.5 | 棕刚玉 | 16#-24# | 0.6-0.7 MPa |
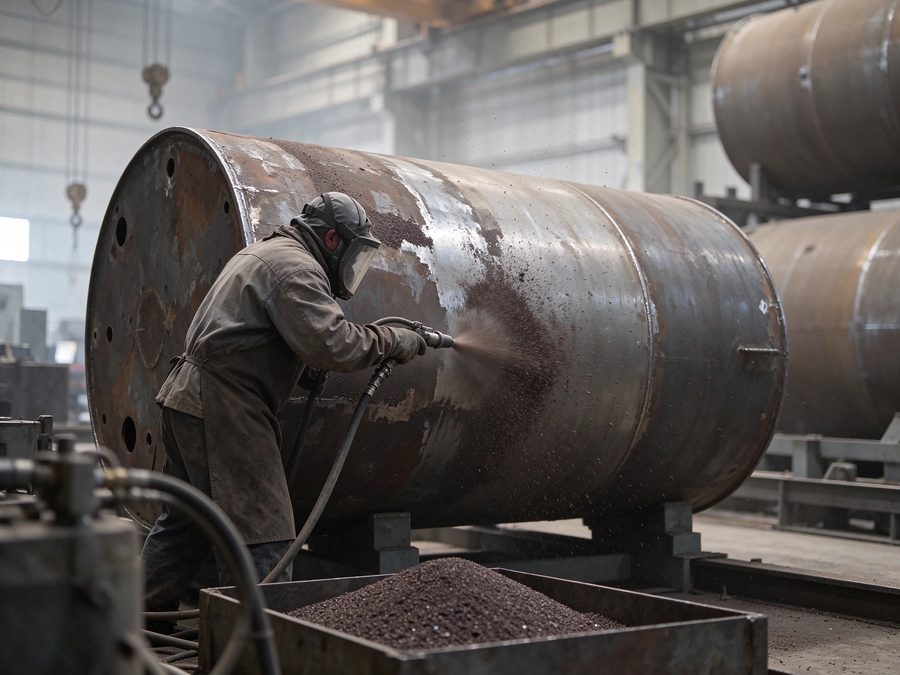
| 船体/罐体除漆 | 棕刚玉+石榴石 | 24#-36# | 0.6-0.8 MPa |
| 不锈钢件哑光 | 氧化锆砂 / 玻璃珠 | B120-B205 | 0.3-0.5 MPa |
| 铝合金表面处理 | 绿碳化硅 | 100#-150# | 0.3-0.5 MPa |
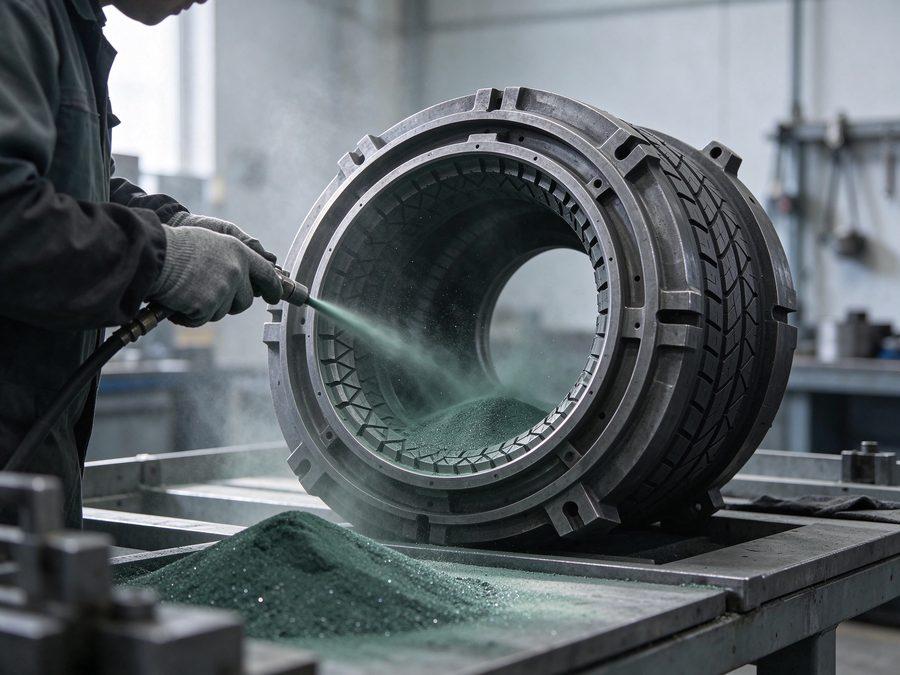
| 模具积碳清理 | 绿碳化硅微粉 | #240-#400 | 0.3-0.5 MPa |
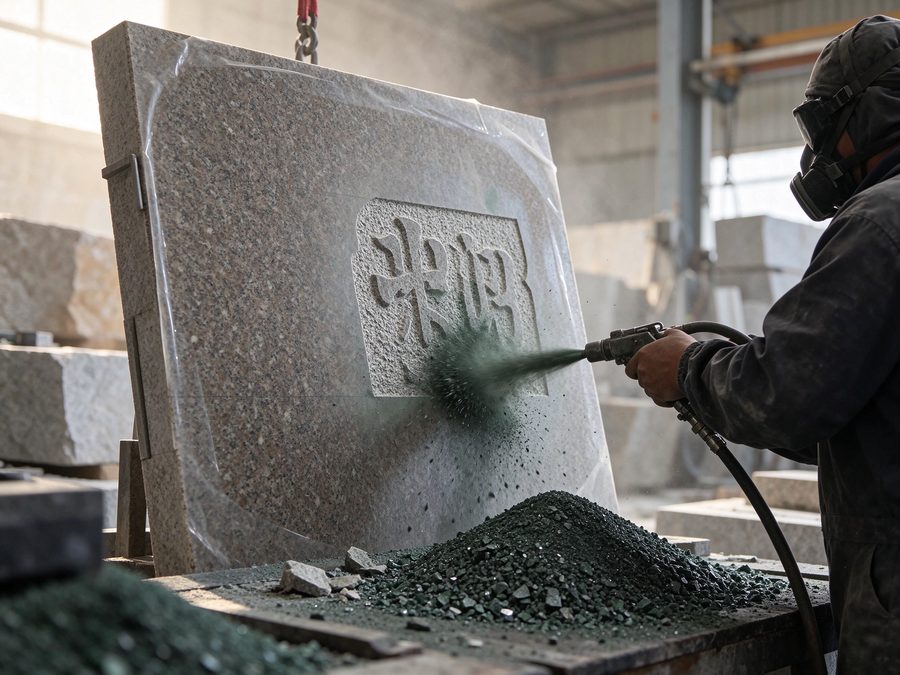
| 石材刻字/蚀刻 | 绿碳化硅 | 24#-46# | 0.4-0.6 MPa |
注:粒度为行业常规起点,气压随喷嘴口径、喷射距离与设备能力调整;铝件与薄壁件取低压避免变形。具体配方按基材与锈蚀等级由试样确认。
基材、锈蚀等级、目标粗糙度不同,磨料配方也不同
一句话给结论,详细参数见施工工艺栏目
常规钢结构除锈 Sa2.5 多用 16#-24#;粗糙度要求细、后续直接喷漆的选 36#-60#。按基材、锈蚀等级和目标粗糙度定配比。
Sa2 为彻底除锈(允许轻微残留),Sa2.5 为近白级(95% 以上见金属本色)。重要结构件基本按 Sa2.5 验收。
视粒径破碎情况,一般可回收复用 3-5 次;回收筛分后补新砂混用,显著摊薄单方成本。
常规精磨用 #240-#800,抛光级选 #1000 以细;玻璃、石材、陶瓷按目标粗糙度定号段,完整对照表见选型指南。
可以。免费寄样,现场按实际工况试喷,确认清理效率与粗糙度后再订货。
切削锋利且杂质少,喷后不留痕、不变色;比棕刚玉更适合软金属表面,常用 60#-150#,气压比钢件除锈低一档。
喷砂现场常用的参数与验收口径,配上对应的工艺详解