喷砂用绿碳化硅:铝件、不锈钢不返锈的选法
《喷砂用绿碳化硅:铝件、不锈钢不返锈的选法 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
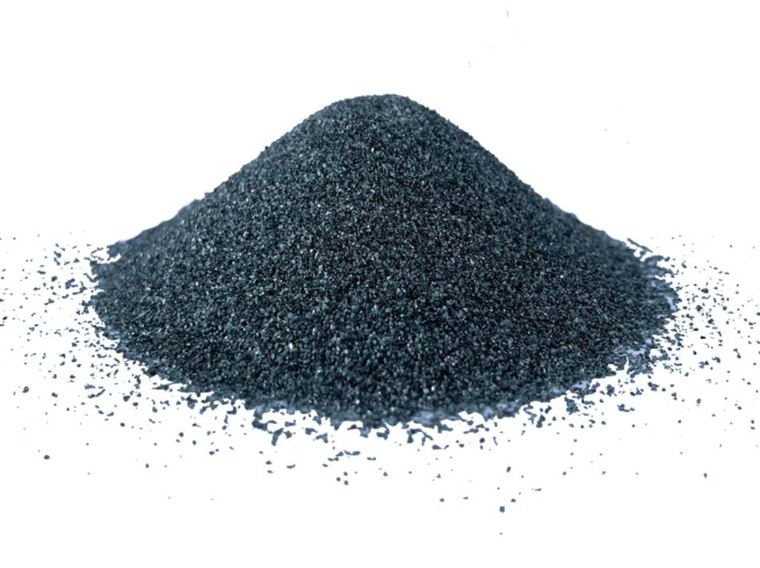
喷砂这行有个常识:碳钢用棕刚玉,铝和不锈钢用绿碳化硅。原因很实在——棕刚玉含铁,喷完铝件表面残留铁离子,遇潮就返锈;绿碳化硅不含铁,喷完是干净的砂面。选粒度就一条原则:粗了深锚纹、快了效率,细了细面、慢了工。
基础参数
| 常用粒度 | 16目 / 24目 / 36目 / 46目 | SiC 含量 | ≥99.20%(F24–F90)/ ≥98.80%(F100–F150)/ ≥98.40%(F180–F220) |
|---|---|---|---|
| 莫氏硬度 | 9.4 | 适用基材 | 铝 / 不锈钢 / 铜 / 玻璃 / 石材 |
表中数值为行业标准典型值;本公司实测值以批次检测单为准。
这个规格的适用点
- 铝合金型材、铸件:24-46目,0.3-0.4MPa
- 不锈钢件:避免铁污染,36-46目出均匀砂面
- 玻璃、石材:细目数,低压防崩边
选型与使用提示
铝件喷砂气压别超 0.4MPa,喷距 150-250mm;气压一高,铝件容易变形,砂面还会发花。回用次数按 2-3 次估,比棕刚玉少。
常见问题
- 为什么不锈钢不能用棕刚玉?
- 棕刚玉含铁,嵌入表面后形成锈点,还可能引发点蚀;不锈钢件建议绿碳化硅或玻璃珠。
- 喷砂和抛丸怎么选?
- 喷砂适合表面清理与粗化,抛丸适合强化与去氧化皮;铝件强化多用陶瓷砂。