石材刻字与玻璃打砂用绿碳化硅
《石材刻字与玻璃打砂用绿碳化硅 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
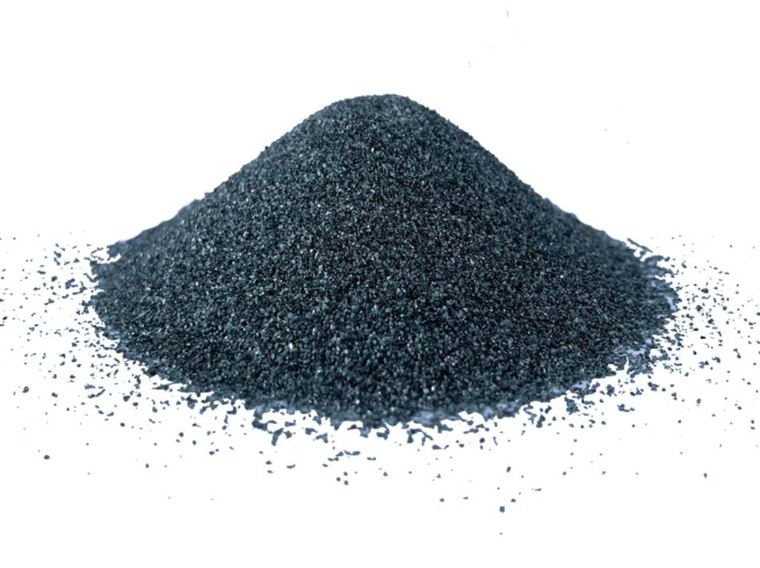
刻字和打砂是“看效果吃饭”的活:字口要清、深度要匀、玻璃不能崩。绿碳化硅锋利、刻得动花岗岩,是这行的常用料。师傅们的经验是:花岗岩用 24-46 目,大理石可细一点,玻璃必须细目数 + 低压。
基础参数
| 常用粒度 | 24 / 36 / 46 / 60 / 80目 | SiC 含量 | ≥99.20%(F24–F90)/ ≥98.80%(F100–F150)/ ≥98.40%(F180–F220) |
|---|---|---|---|
| 建议气压 | 0.4-0.6MPa(玻璃 0.2-0.3MPa) | 喷距 | 80-150mm(刻字) |
表中数值为行业标准典型值;本公司实测值以批次检测单为准。
这个规格的适用点
- 花岗岩刻字:24-46目,深度快
- 大理石/软石:46-80目,边缘更整齐
- 玻璃打砂:80目以上,低压防崩边
选型与使用提示
刻字深度靠“走枪速度 + 遍数”控制,别靠加气压:气压一高,砂反弹厉害、模板边缘先坏,字口就糊了。
常见问题
- 刻字砂能反复用吗?
- 可以,但粉尘与碎粒多,建议过筛并按比例掺新砂。
- 玻璃打砂一定要用绿碳化硅吗?
- 不是必须,但绿碳化硅硬度高、砂面均匀,成品率更高。