玻璃刻线与精密件喷砂用绿碳化硅 100目
《绿碳化硅 100目 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
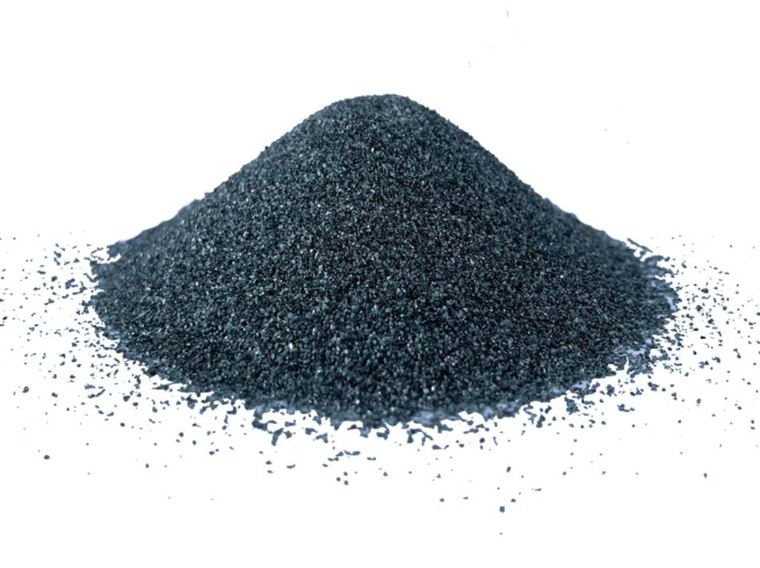
100 目进到图案喷砂的区间:玻璃刻线、面板刻度、标识区做磨砂。这一档的评判标准和前面几档不一样——不看除锈等级,看边缘清晰度。颗粒过粗会把掩膜边缘冲塌,出现毛边;过细则刻线深度不够,正面看没有对比度。100 目是多数玻璃刻线的常用起点。
基础参数
| 粒度 | 100 目(约 150-125μm) | SiC 含量 | ≥98.80%(F100–F150) |
|---|---|---|---|
| 莫氏硬度 | 9.4 | 典型气压 | 0.2-0.4 MPa |
| 刻深参考 | 约 20-40μm(视走枪次数) | 包装 | 25 kg 复合袋 / 1000 kg 吨袋 |
表中数值为行业标准典型值;本公司实测值以批次检测单为准。
这个规格的适用点
- 玻璃刻线与面板刻度:边缘清晰,掩膜不易塌边
- 仪表盘与标识区磨砂:深度可控,正面看对比明显
- 精密零件去毛刺:尺寸敏感件,去除量小
- 掩膜配合:气压与枪距比粒度更影响边缘质量
选型与使用提示
刻线塌边九成是气压和枪距的问题,不是砂太粗。先把气压降到 0.2-0.3MPa、枪距拉到 150-200mm 试一组,再考虑换号。掩膜贴合不牢也会塌边,贴完用手压一遍。
常见问题
- 100 目能刻多深?
- 常规走两遍约 20-40μm,具体看气压、枪距和走枪次数;深度不是越深越好,够形成视觉对比即可。
- 和 120 目差别在哪?
- 120 目边缘更细但刻深慢、效率低;要求线条锐利又要有深度时,100 目更稳。
- 能做玻璃减薄吗?
- 小面积可以,大面积减薄建议用更细的号配专用设备,手工喷很难控制均匀性。