精密件去毛刺与出光前道用绿碳化硅 150目
《绿碳化硅 150目 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
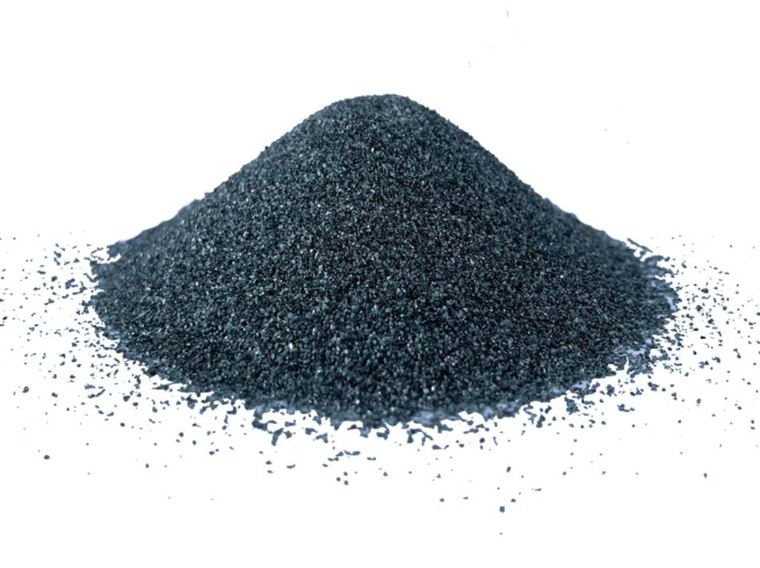
150 目属于“做面”的最后一档砂。到这里,表面缺陷的尺度已经从毫米、微米级降到十微米级,再往下就该交给 W 号微粉了。它的作用是让表面粗糙度分布收窄,这样后续抛光不用靠加大压力去追平,工件尺寸也不容易被抛变形。
基础参数
| 粒度 | 150 目(约 106-75μm) | SiC 含量 | ≥98.80%(F100–F150) |
|---|---|---|---|
| 莫氏硬度 | 9.4 | 典型气压 | 0.2-0.3 MPa |
| 下道衔接 | W28 / W20 微粉 | 包装 | 25 kg 复合袋 / 1000 kg 吨袋 |
表中数值为行业标准典型值;本公司实测值以批次检测单为准。
这个规格的适用点
- 精密件去毛刺:尺寸公差敏感件,去除量可控
- 出光前道:把前道痕迹做匀,减少抛光工时
- 涂层前处理:薄涂层件要求锚纹细而均匀
- 衔接注意:150 目之后接 W28,不要直接跳到 W7
选型与使用提示
从 150 目转微粉时,工件要洗干净。残留的砂粒混进抛光液,会在最后一道留下拖尾划痕,这种划痕在光线下呈弧线,很难抛掉。建议超声波清洗后再进抛光工序。
常见问题
- 150 目之后必须用微粉吗?
- 看要求。Ra0.4 以内基本都要走微粉;要求不高的涂层前处理,150 目本身就是终道。
- 能用于不锈钢镜面前道吗?
- 可以,但后续要按 W28→W14→W7 逐级走,跳号会留下拖尾划痕。
- 细号砂为什么容易结块?
- 比表面积大、吸潮快。储存要防潮垫板,拆袋发现结团先烘干再用,别直接投料。