玻璃与陶瓷件喷砂用绿碳化硅 60目
《绿碳化硅 60目 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
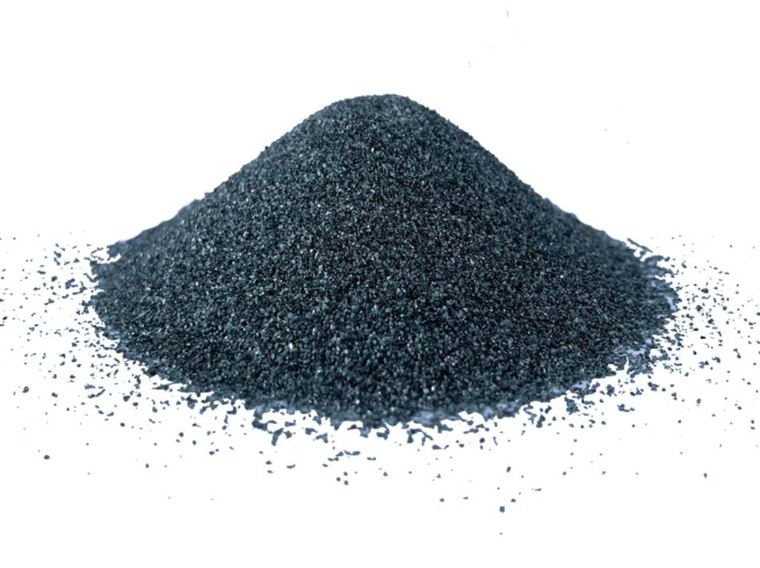
60 目是从“粗清理”转到“表面处理”的分界。16 到 46 目主要解决除锈和去氧化皮,60 目开始,客户要的往往不是去掉什么,而是让表面变成某个样子——玻璃的均匀哑光、陶瓷件的清洗与粗化、涂层前的均一锚纹。这时候磨料本身要干净:含铁的磨料在玻璃和陶瓷上会留下无法去除的点。
基础参数
| 粒度 | 60 目(约 300-250μm) | SiC 含量 | ≥99.20%(F24–F90) |
|---|---|---|---|
| 莫氏硬度 | 9.4 | 典型气压 | 0.3-0.5 MPa(薄件取低值) |
| 铁含量 | 不含游离铁,喷后不返锈 | 包装 | 25 kg 复合袋 / 1000 kg 吨袋 |
表中数值为行业标准典型值;本公司实测值以批次检测单为准。
这个规格的适用点
- 玻璃喷砂哑光:均匀雾面,气压过高会打裂边角
- 陶瓷件清洗与粗化:去除烧结残留,为施釉或粘接做准备
- 不锈钢件涂层前处理:不含铁,不会在表面留下锈点
- 与 46 目的分工:46 目吃量快,60 目做面更匀
选型与使用提示
玻璃件用 60 目,气压是主要的风险点:超过 0.5MPa 容易在边缘产生微裂纹,装配后应力集中才显现。建议 0.3-0.4MPa、枪距拉远到 400mm 以上、走枪匀速,宁可多走一遍。
常见问题
- 60 目能除锈吗?
- 能处理轻锈与薄氧化皮,重锈建议先用 24 或 36 目打底,再用 60 目收面。
- 为什么强调不含铁?
- 玻璃、陶瓷件一旦被铁污染,喷后会出现黄褐色点,抛光也去不掉;绿碳化硅本身不含游离铁,这是它在这类件上的主要优势。
- 和石英砂比成本如何?
- 单价比石英砂高,但可回用、粉尘中游离硅低,综合下来在要求洁净的场合更合适。