玻璃雾化:要的是均匀的一层毛面,不是切削
玻璃喷砂和钢材除锈看着都是喷,目标却相反:一个要把表面打掉,一个只想在表面留下一层均匀的微凹凸。
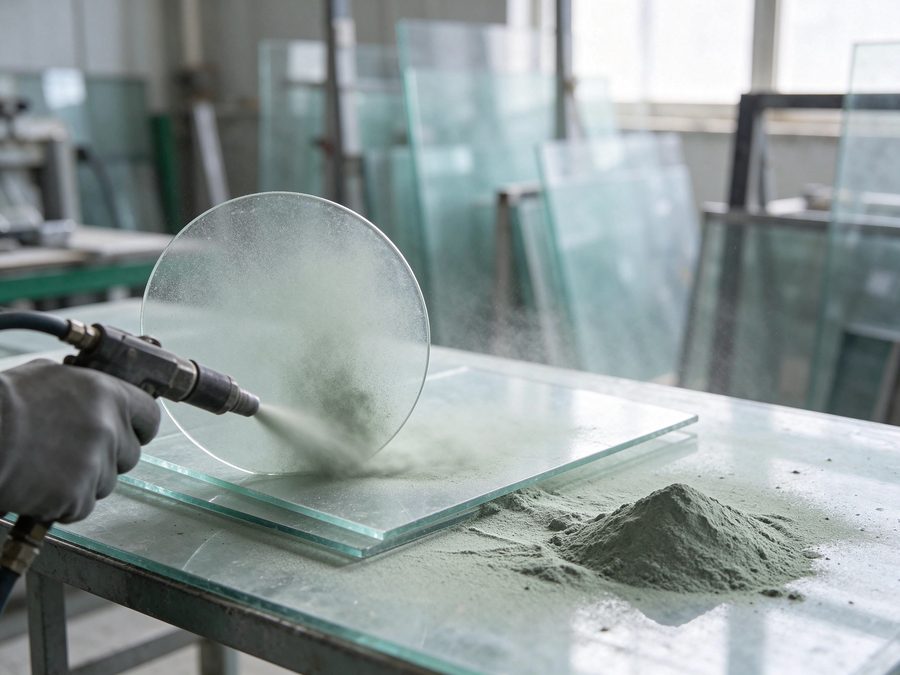
一、雾面是怎么来的
细号段磨料以低能量冲击玻璃表面,留下密集而浅的微坑,光线在这些微坑上发生漫射,看起来就是雾面。这里不需要把玻璃削掉一层,也不需要明显锚纹;一旦出现局部发白、发亮或者看得见的方向性纹路,通常说明某一处的冲击能量比周围高了。
绿碳化硅微粉 #400-#800 常用于这段工序。号段偏粗,微坑大而深,雾感重、颗粒感明显;号段偏细,表面更细腻、透光更均匀。具体选哪一档,看成品是要强遮蔽还是保留通透感,先做两块样板对光看,比按号段表硬选准。
二、云斑多半不是料的问题
同一片玻璃上一块深一块浅,最常见的原因是气压波动和走枪速度不匀。空压机供气不稳、喷嘴磨损、距离忽远忽近,都会让单位面积吃到的磨料量变化。雾面把这些差异放大得很明显——钢材除锈上可以靠补喷找平,玻璃上补喷往往越补越花。
所以这段工序更依赖稳定的供气、固定的喷嘴状态和可重复的走枪节奏。用样板先确认遍数,再按同样路径走完整片,中途尽量不换人、不换喷嘴。
三、薄玻璃与边缘
薄板玻璃刚度低,气压偏高、距离过近或在同一处停留,都可能造成局部应力集中甚至开裂。边缘、钻孔位、倒角处本来就应力集中,喷砂前要确认这些位置的遮蔽与支撑,别让磨料长时间顶着边打。
钢化玻璃的表面压应力层也经不起随意打磨。已钢化的件能不能喷、喷到什么程度,要按贵司工艺要求先确认,不能套用未钢化玻璃的参数。
四、图案边界靠遮蔽
做图案、logo 或渐变时,边界质量取决于遮蔽膜的贴合与刻绘质量,和石材刻字是同一个道理,只是玻璃表面更光滑、对残胶更敏感。膜边翘起会留下雾边,揭膜后残胶会在后续镀膜、丝印时显现。渐变效果则靠走枪遍数与距离做过渡,先在小片上定好梯度再上正式件。
喷完还要把表面残粉彻底清掉再进下一道工序。镀膜、丝印、贴合都怕细粉夹在中间:当时看不出来,成品在侧光下会出现星星点点的亮点或附着不牢。清洗用水质和擦拭材料也要按玻璃工艺要求选,别在最后一步带进新划痕。
样板之外,最好留一片同批次的对照件随货走。后续补单或返工时拿它对着定参数,比凭记忆复现上一次的气压和遍数可靠。
五、同批次怎么保持一致
灯饰、面板这类往往成套出货,单片做得好不算合格,一整批对光看没有明显差异才算。固定同一批微粉、同一套气压与走枪参数、同一支喷嘴,并留一块标准样板做对照;磨料受潮结团或补进新批次时,先重新对样板再继续生产,比最后挑片省事。
号段为常规起点,按玻璃厚度、目标雾度与设备条件试喷确认;微粉储存注意防潮。
相关产品与栏目
常见问题
雾度不够能不能加气压?
加气压会加快冲击,也更容易出现云斑和薄板开裂。先按遍数和号段调整,再考虑压力。
薄玻璃会打裂吗?
参数不当或边缘长时间停留时有风险。先在同厚度废片上试,确认支撑与遮蔽后再做正式件。
同一批玻璃深浅不一怎么查?
按顺序查供气稳定性、喷嘴磨损、走枪速度与距离,再看微粉是否受潮或换了批次。