模具积碳清洗:把碳层拿掉,别把型腔拿掉
模具贵在型腔那层尺寸和纹理,积碳只是附着物。清洗的目标是把两者分开,而不是一起打掉。
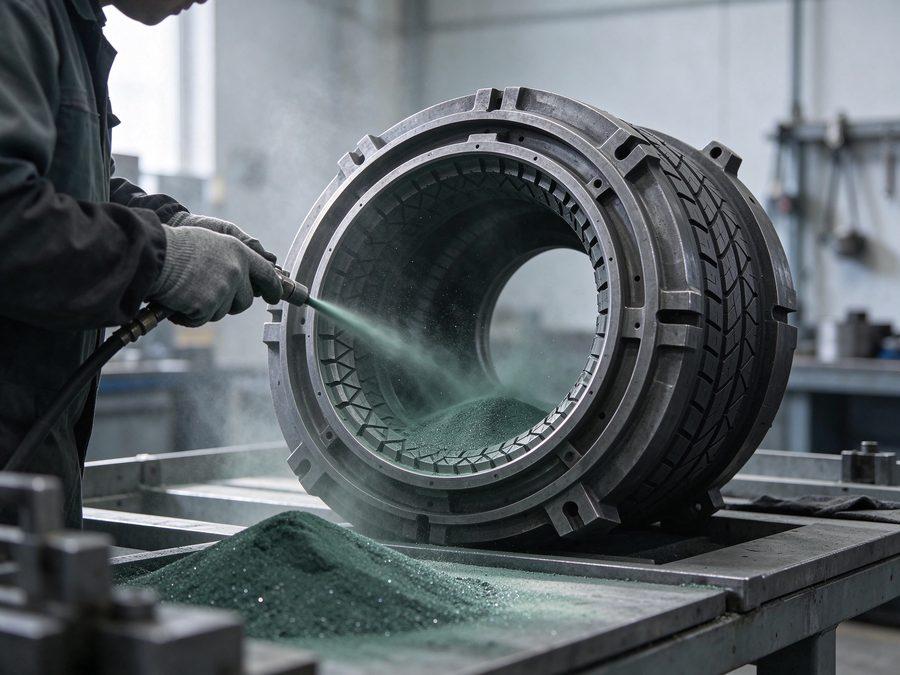
一、型腔怕的是「顺带打掉一层」
橡胶、轮胎模具的型腔带着花纹、排气槽和细密纹理,这些直接决定制品外观与排气。粗颗粒硬砂冲击下去,积碳会掉,金属基体也会一起被削出细微的圆角;一次看不出来,几轮之后花纹边缘变钝、排气槽变浅,制品缺陷才慢慢冒出来。
所以这类清洗先问的不是「多久能打完」,而是「基体尺寸能不能保持不变」。判断做对了,才会走到细号段、低气压这条路上。
二、细号段配低压在做什么
绿碳化硅微粉 #240-#400 颗粒细、硬度高、棱角锋利,气压常规从 0.3-0.5 MPa 起步。它靠大量细小切削刃把积碳层一点点剥离,单次冲击能量低,作用在金属基体上的深度有限。压力往上加当然更快,但基体被伤到的概率也同步上去,这一段不能只盯着效率看。
积碳本身不是均匀一层:有的地方烧结得牢,有的地方还是松的结焦。走枪时按部位分配遍数比全模匀速扫一遍更合理,先松后紧,最后再整体收一遍色差。
三、排气槽和纹理怎么保住
排气槽窄而深,最容易积碳,也最容易被磨料打圆。喷嘴角度尽量顺着槽向走,避免正面直冲槽口;花纹根部让磨料掠过而不是顶着打。清洗前后用同一角度的照片或拓样对比槽宽与边缘,比凭手感判断可靠。
如果某几处积碳反复在同一位置长回来,多半不只是清洗问题,可能和脱模剂用量、硫化温度或排气不畅有关。这类情况先从工艺侧查,单纯提高清洗频次只会加快型腔损耗。
四、干喷的粉尘与残粉要一起管
干喷效率高,但细粉会飘在型腔、导柱与滑块缝里。清洗完必须按工序把残粉吹净、擦净再合模,否则残粉混进下一模制品,或卡在滑动面上变成磨损源。收集与排风路径也要跟着定下来,作业区的悬浮粉尘不能只靠事后清扫。
微粉号段越细,越要注意分散状态。受潮结团的料喷出来是团而不是粒,局部会打出不匀的亮斑,储存与取用按防潮要求做,比临时筛一遍省事。
五、清洗周期按状态定,不按日历定
固定「每多少模清一次」简单,但不同配方、不同硫化条件的积碳速度差得远。更实用的判据是制品表面开始出现雾斑、缺胶或排气不良时安排清洗,并留一张清洗前后的型腔状态记录。过度清洗和清洗不足都会缩短模具寿命,节奏要跟着实际状态走。
号段与气压为常规起点,按模具材质、积碳状态与设备条件试喷确认;先在非关键面验证再上型腔。
相关产品与栏目
常见问题
微粉会不会嵌进型腔?
低压细号段的作用是剥离而非压入,但气压过高、角度过陡或磨料受潮结团都可能留下嵌入点,先试喷确认。
能不能改用湿喷?
要看模具结构与后续防锈安排。湿喷粉尘少,但残液清理和干燥要求更高,按现场工艺条件定。
多久清一次合适?
按制品外观与排气状态判断,不建议单纯按固定模次。同一位置反复积碳,应先查脱模剂与硫化工艺。