砂轮与切割片:结合剂定了,磨料才有意义
同一个 F 号,配陶瓷结合剂和配树脂结合剂,做出来的砂轮完全是两种工具。选料前先定结合剂与工序。
一、F 号与 P 号不是同一把尺子
固结磨具用的 F 号与涂附磨具用的 P 号是两套粒度体系,号数看着接近,粒度组成和控制重点并不一样。F 号关注磨粒在砂轮组织里的分布与把持,P 号更关注植砂后的单层均匀与砂面锋利度。按号数直接互换,砂轮里会出现粒度偏析,砂布上则可能出现植砂不匀、局部堆砂。
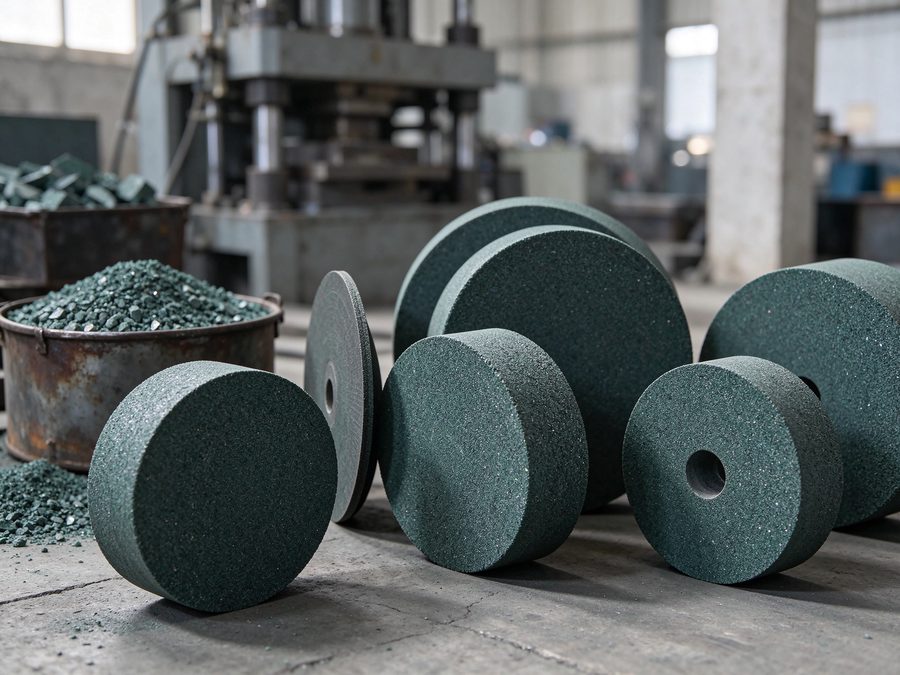
砂轮、切割片这类固结磨具用的是绿碳化硅 F 号段。订货时把用途写清楚,比只报一个号数更不容易出错。
二、结合剂先定,磨料后定
陶瓷结合剂刚性好、耐热、保形能力强,适合精密与成形磨削,磨削温度高时形状仍能保持;树脂结合剂有弹性、抗冲击,适合切割、粗磨和薄片。同一批磨料,放进这两种体系里,表现的差别主要来自结合剂对磨粒的把持方式和砂轮整体刚度。
所以「这料好不好用」不能脱离工具谈。先确认磨削方式、工件材质、进给与冷却条件,再谈粒度号段和品位档,顺序反过来容易把工具的问题算到磨料头上。
三、粒度集中度影响的是整轮一致性
砂轮是大量磨粒一起工作的工具。粒度分布过宽,粗粒先突出切削、细粒填在空隙里,磨削力波动大,工件表面容易出现不匀的纹路,砂轮磨损也不均。粒度集中、粒形均匀的料,整轮切削行为更可预期,修整周期和寿命也好核算。
磁性物与杂质同样要控。它们不参与切削,却会在磨削热下改变局部结合状态,反映到工件上就是偶发烧伤或划痕。这类问题查磨削参数往往查不出来,要回到进料检测数据。
四、切割片为什么更挑料
薄片切割时接触面积小、线速度高、散热条件差,磨粒承受的冲击和热负荷都比普通砂轮集中。粒形太钝,切削热上得快;颗粒太脆,又很快碎掉、磨具消耗加快。切割片用砂通常更看重粒形与韧性之间的平衡,而不是单看硬度指标。
现场出现烧伤,按顺序先查磨具硬度是否偏高、进给是否过大、冷却是否到位、粒度是否过细、砂轮是否需要修整,多数时候调参数就能解决,不必急着换料。
五、把号段、品位和检测口径写进订货约定
固结磨具对批次稳定性敏感,换一批料就重新调一次磨削参数,代价很高。把号段、品位要求、粒度分布与检测口径在合同附件里固定下来,每批附化学成分与粒度检测数据,长期客户还可约定指标上下限按单复检,比对每次到货重新试一轮省事。
F 号段与品位按工具类型、结合剂和磨削工况选定,具体以双方确认的技术约定与试样验证为准。
相关产品与栏目
常见问题
P 砂能替 F 砂做砂轮吗?
不建议。两套粒度体系的控制重点不同,按号数互换容易出现粒度偏析与磨削力波动。
粒度越细砂轮越耐用吗?
不一定。细粒度切削力小、易发热,寿命更多取决于结合剂、组织与磨削参数是否匹配。
切割片烧伤先查什么?
按磨具硬度、进给量、冷却、粒度、修整状态顺序排查,多数情况调参数即可,不必先换料。