钢结构除锈:从验收等级倒推磨料与气压
图纸上写 Sa2.5,现场打成什么样才算合格?这个问题不先解决,选几号砂、定多大气压都没有参照。
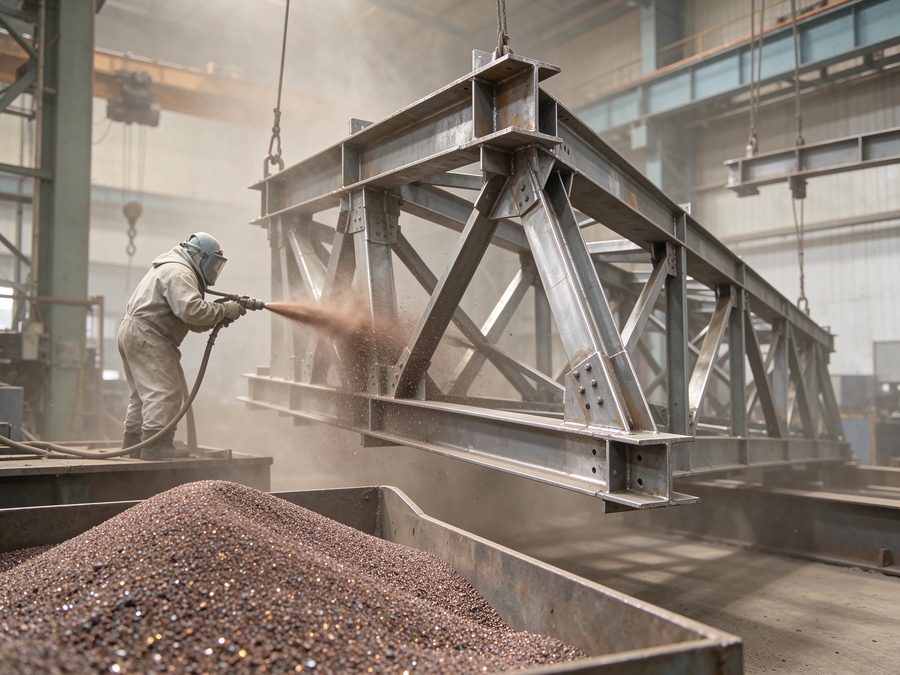
一、先定验收等级,再谈用什么砂
GB/T 8923.1-2011 给的是文字定义加照片比对:Sa2½ 要求表面无可见的油脂、污垢、氧化皮、铁锈与旧涂层,允许留下的只是点状或条状的轻微色斑。文字是判据,照片是参照,验收时先看文字、再对照片确认,只翻到照片就停容易把「看着差不多」当成合格。
清洁度之外还有一项粗糙度 Rz。防腐涂装靠锚纹提供机械咬合,太浅挂不住漆,太深则波峰露在漆膜外面,反而先从峰尖开始锈。一个管「有没有除净」,一个管「能不能挂住」,这两项问清楚再选料,比先问一吨多少钱有用。
二、16#-24# 为什么会成为钢构的常见起点
桥架、厂房钢构多是厚板,锈层有一定厚度,需要磨料一次冲击能吃掉一层。棕刚玉 16#-24# 棱角明显,切削量和留下的锚纹深度比较平衡。再往粗走,轮廓起伏过大、漆膜耗量跟着上;往细走,除锈速度掉下来,就得靠加气压补效率,薄板件反而容易变形。
气压常规从 0.6-0.7 MPa 起步,喷射角 60-75° 效率较高,接近垂直时碎粒容易被压进基体。喷嘴到工件 100-200mm 是常见区间,走枪速度均匀比来回补喷更能保证整片粗糙度一致。这些都是起点值,现场要按喷嘴口径、空压机能力和板厚调整,试喷一小片再铺开。
三、回用次数要摊进成本,也要盯住粒度变化
喷砂级棕刚玉可回用 3-5 次,这是它比一次性磨料划算的地方。但「能回用」不等于「一直好用」:每循环一次就碎一批,细粉与粉尘累积,切削效率往下走,锚纹也跟着变浅。按班次筛分、补进新料,把粒度组成维持在一个区间里,比等效果明显变差再整批换要稳。
核算时用「磨料单价 ÷ 实际回用次数」,再把筛分损耗与清灰工时算进去。只看每吨报价,等于把只能打一遍的料和能打几遍的料放在同一条线上比。
四、喷完到首道涂装之间那几个小时
喷砂后表面活化程度高,潮湿环境里很快返锈,常规做法是 4 小时内完成首道涂装;一旦返锈就得重新喷砂,不能直接盖漆。冬季或湿度高的场地还要看露点,基材温度高于露点 3℃ 以上再施工——水汽凝在锚纹里,附着力问题往往要等到后期才暴露。
五、效果不对时按现象反查
粗糙度不足,先查粒度是否偏细、气压是否偏低、喷嘴距离是否过远;局部过喷,查走枪停留与喷嘴磨损;磨料嵌入,查气压过高或角度过陡。多数情况不是磨料本身的问题,先调参数再换料,一块试板就能分辨。
以上号段与压力为常规起点,各厂设备、喷嘴与验收标准不同,用料方案以贵司试样验证结果为准。
相关产品与栏目
常见问题
Sa2.5 一定用 16#-24# 吗?
不一定。厚板重锈常用这一段起步;薄板、要求细锚纹或后续直接喷漆的,会往 36#-60# 挪,按目标 Rz 与板材厚度定。
回用砂能一直补新料用下去吗?
要按班次筛分。细粉累积到一定程度后,补新料也拉不回切削效率,整批更换反而更省。
喷完隔夜再涂漆可以吗?
常规要求 4 小时内完成首道涂装。隔夜若已返锈,需要重新处理表面,不能覆盖。