船体与罐体除漆:旧漆和锈层要分开处理
同一片表面上往往叠着旧漆、锈层和氧化皮,三者的失效方式并不一样,用一套参数从头打到尾,多半两头都不讨好。
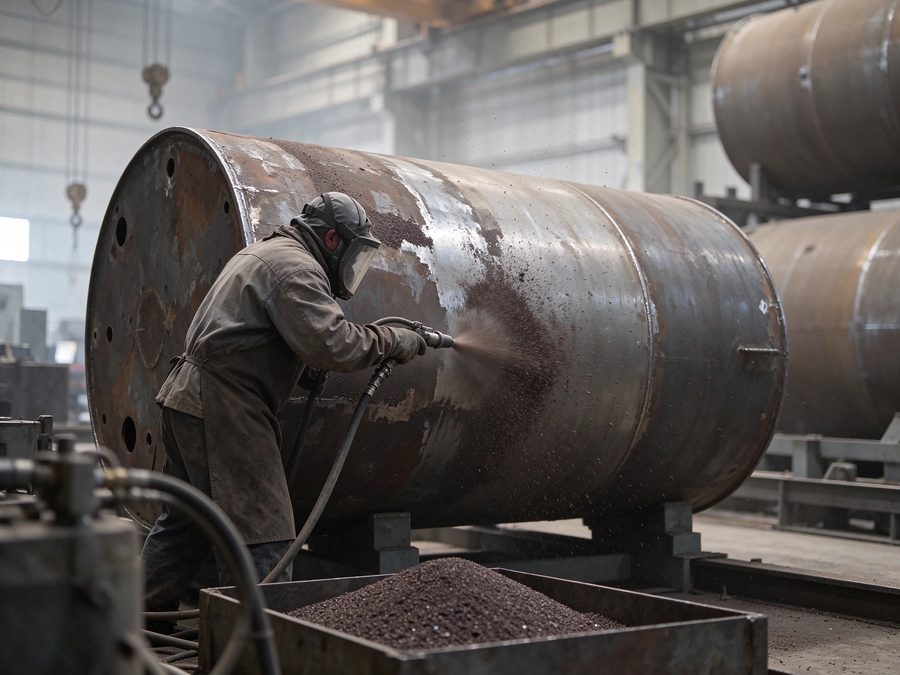
一、旧漆有韧性,锈层是脆的
旧漆膜受冲击时会变形、发热、糊成一层,锈层则是脆的,靠冲击直接剥落。拿处理锈层的细料去打旧漆,容易把漆膜压软而不是打下来,效率越打越低;反过来,用破漆的粗配比一路收尾,锚纹又会过深,后续涂层耗量和峰尖返锈都跟着来。
常规做法是分两段:先用切削力足的组合把漆层破开剥离,再换较细的料整平、把残留锈点清掉。棕刚玉配石榴石 24#-36# 的混喷就是给前一段用的,两者破碎特性与堆积密度不同,落在同一片表面上的作用并不重叠。
二、漆渣要单独收集,不能进循环
这是除漆和除锈最容易忽略的差别。漆渣轻、软、带黏性,混进回收料会堵砂阀与喷嘴,也会重新贴在刚处理好的表面上,形成一块块颜色不匀的斑。有循环回收系统的场地,除漆阶段通常先把这一段的料单独放、单独筛;进入整平段再切回可回用的磨料。
旧漆成分不明时,粉尘与废料的收集、存放要按贵司所在场地的环保与作业要求执行,先取样确认再定处置方式,这部分不该由供料方替现场拍板。
三、罐体内壁是另一套约束
舱室、罐体属于受限空间,通风、粉尘浓度、照明和人员轮换都比露天场地更紧。喷砂产生的悬浮粉尘会长时间不散,既影响视线判断,也让「这块到底打没打干净」变得难验收。施工前把通风路径和排尘方式定下来,比事后靠加大风量补救有效。
内壁还常有焊缝、人孔、接管根部这类几何突变,走枪到这些位置容易下意识放慢。先在同材质的废板上试出合适的距离与速度,再到内壁上按同样节奏走,能减少一圈圈深浅不匀的接痕。
四、薄板怕的不是打不干净,是打变形
船体上层建筑、罐体封头这类薄壁件,刚度低,持续冲击会鼓包。把气压往下调、喷嘴拉远一点、走枪不停留,用遍数换单次切削量,比一次打到位安全。变形一旦出现,后续靠涂装是补不回来的。
五、验收时看三样东西
残漆是否还有成片残留、锚纹深度是否落在涂层要求的区间、焊缝与边角有没有返锈点。三项分开看,别用「整体看着挺干净」一句话带过——旧漆打掉但锚纹过浅,和留了薄薄一层残漆,后续出问题的位置完全不同。
分段施工的搭接处也要单独看。前一段收枪、后一段起枪的位置最容易留下一条深浅过渡带,曲面和焊缝附近尤其明显。交接时把搭接宽度与走枪方向先约定好,比事后拿细料整片扫一遍更容易收干净。
粒度与气压为常规起点,实际按漆层厚度、板厚与现场通风条件调整,先小面积试喷确认。
相关产品与栏目
常见问题
只用一种磨料能不能做完?
面积小、漆层薄时可以。漆层厚或混合了多层旧涂层时,分破漆与整平两段更稳,效率也更好核算。
混喷比例怎么定?
按漆层厚度、基材硬度与回收方式试喷确定,没有通用比例。先把两种料的作用分开,再调掺量。
除漆段的料还能回用吗?
混入漆渣后不建议直接回用到下一工件,通常单独筛分或按废料处理,避免堵阀和二次污染。