硬质合金与硅片精磨:号段要一道一道往下走
精磨里最费工时的往往不是最后那道出光,而是前一道留下的划痕没去净,后面全得重来。
一、逐级递减是为了消掉前一道的痕
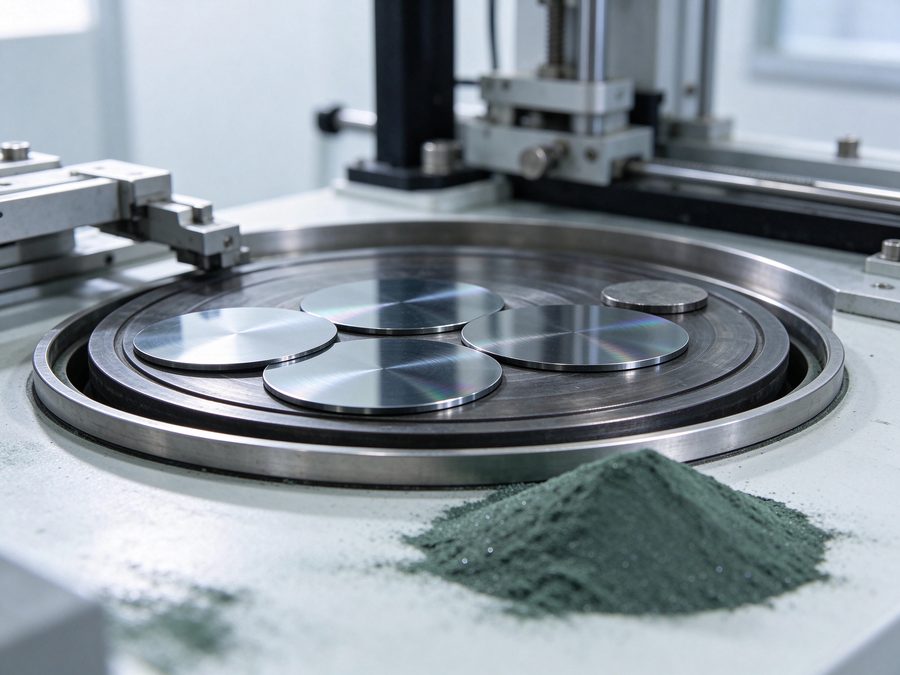
每一道号段干的事,是把上一道留下的划痕深度磨到看不见,同时留下一层更浅、更均匀的新纹路。#800-#2000 这段大致对应从半精磨到精磨、研磨的过渡,号越大颗粒越细,单道去除量越小。按号段依次往下走,表面粗糙度才会一步步收敛。
判断能不能进下一道,看的不是「磨了多久」,而是前一道的纹路是否真的消失了。在斜光下看整片,只要还有方向性划痕,进细号也只是把它压平、抛亮,检查时换个角度又会出现。
二、跳号为什么反而更贵
从粗号直接跳到很细的号,细磨料去除量小,要花很长时间才可能把粗痕磨掉;更常见的结果是磨不到位就往下走,成品上留着偶发深划痕,最后整片返工。省下的是一道工序,赔进去的是整片工时和良率。
返工还不只是重磨一遍:已经到尺寸的面再磨,厚度与面形可能超差。精磨件越接近成品,越经不起反复,工序宁可多一道也别赌。
三、粒度集中度比中值更要紧
硅片切割与研磨尤其看粒度集中度。中值合适但混着少量偏粗的大粒,这些大粒会在表面划出零散的深痕——数量不多,却足以让整片报废。微粉分级要控的不只是 D50,还有最大粒与细粉含量:前者管偶发划痕,后者影响分散与去除率的稳定。
所以同一号段的微粉,不同批次的粒度分布值得单独看检测数据。换批时先做一片验证,比直接上批量稳妥;约定指标上下限、按单复检,也是为了把这件事固定下来。
四、两种材料怕的东西不一样
硬质合金硬度高但韧性有限,边缘与尖角容易崩;磨削热和局部压力集中会把微裂纹扩成缺口。硅片更脆,对崩边、隐裂和表面残留更敏感,后续还要考虑清洗与检测。同样是精磨,前者更关注磨具状态与压力,后者更关注粒度分布与洁净度。
游离磨料研磨时,研磨液的分散状态、浓度和循环过滤都会影响实际参与切削的颗粒。结团的料相当于临时冒出一颗大粒,和粒度分布没控好是同一类问题。
五、崩边和划痕分开查
出现崩边,先查装夹、边缘倒角、压力与磨具状态;出现零散深划痕,先查粒度集中度、研磨液过滤与环境洁净度。两类缺陷的成因几乎不重叠,混在一起调参数容易越调越乱。每批留样和检测数据在这里的作用,就是让问题能追回到具体批次。
号段为常规工序起点,按材料、设备与成品要求编排;具体粒度指标以试样验证与双方约定为准。
相关产品与栏目
常见问题
能跳号省一道工序吗?
不建议。细号段去除量小,跳号容易把粗痕留到成品,返工成本通常高于省下的工时。
D50 合格就一定没问题吗?
不一定。少量偏粗的大粒会造成偶发深划痕,还要看最大粒与细粉含量,换批次先验证。
硅片崩边该查哪里?
先查装夹、边缘倒角、压力与磨具状态;若是零散深划痕,则查粒度分布、研磨液过滤与洁净度。