铝合金表面处理为什么选绿碳化硅
铝件喷完当时看着挺干净,放几天冒出灰斑、涂装后起泡,多半不是喷得不够,是料里带了铁。这类基材选磨料,先排除不能用的,再谈效率和价格。
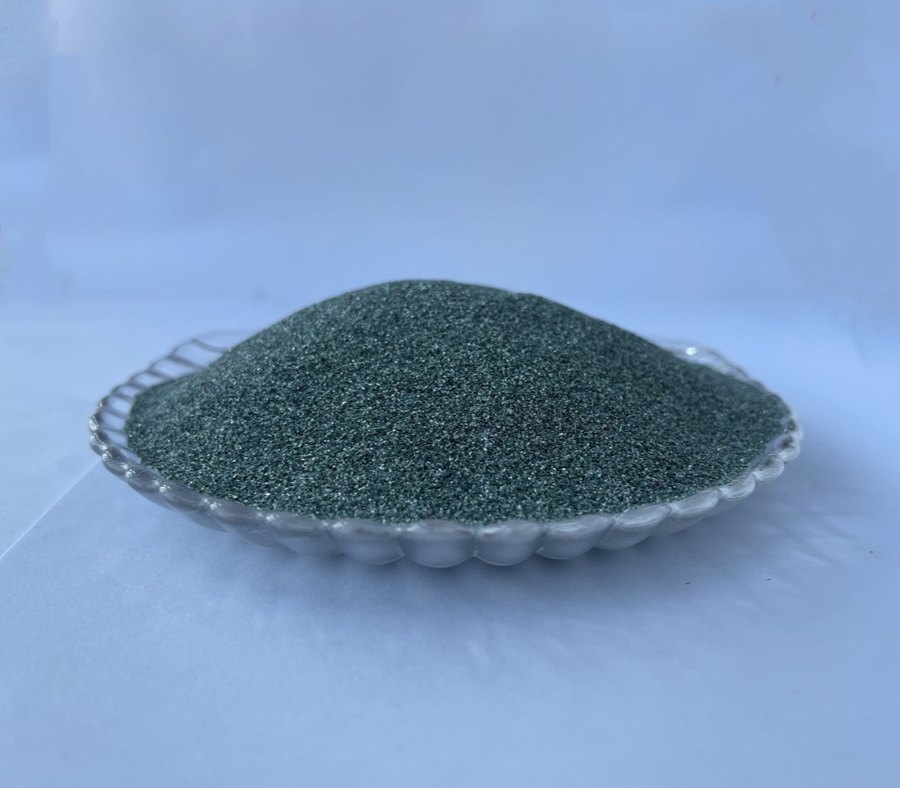
铝和铝靠表面一层致密的氧化膜防锈,这层膜被破坏后能自行恢复。问题出在喷砂这个环节:磨料高速打上去,膜被打掉的同时,磨料里带的东西也可能一起留在新打毛的表面里。含铁磨料留下的游离铁,就是后面一串问题的起点。
一、铁污染是怎么变成腐蚀的
棕刚玉由铝土矿加铁屑在电弧炉里冶炼,料里带铁;绿碳化硅是石英砂加石油焦在电阻炉里合成,不含铁。用含铁磨料喷铝件,细小的铁颗粒会嵌进被打软的表层,铝本身软,嵌得比不锈钢更深。
铁和铝在潮湿环境里构成一对电位差很大的组合,铝当阳极被消耗,锈点从嵌铁的位置起头,再沿周边扩开。现场看到的是"喷完没几天发灰、长斑",涂装之后则表现为附着力下降、局部起泡。擦一擦、吹一吹解决不了,因为铁在表层里面。
这类基材还有后续焊接、阳极氧化的要求。焊缝附近的铁污染会影响焊缝质量,氧化膜的均匀性也会受影响,都不是喷完再处理能补回来的。所以从喷砂这一步就要用不含铁的组合。
二、不含铁只是第一道门槛
绿碳化硅不含铁、莫氏硬度 9.4、棱角锋利,切得快,喷铝件能把氧化皮和轻微毛刺清干净,也不会留下铁污染。但它更脆,冲击下碎得快,回用一般按 2-3 次算;细粉累积后表面一致性会掉,除尘和筛分要跟上。
铝软,这是第二个约束。同样的气压和粒度打在碳钢上没问题,打在薄铝板上就可能变形、打出麻点。现场的做法是把气压降下来、喷距拉开、走枪加快,同时换细一号的粒度——用均匀性换掉过强的切削,而不是靠加大气压硬冲。
本厂选型指南的工况对照表里,铝合金表面处理按绿碳化硅 100#-150#、气压 0.3-0.5 MPa 起步,就是这个思路。表里的数是起点,实际还要按板厚、工件刚性、目标表面调;薄板、异形件先在试板上验过。
三、按目标表面定档
去氧化皮、做均匀哑光:细号、低气压,重点在一致性。铝件的外观件对深浅差很敏感,走枪重叠率比粒度更影响最终观感。
涂装、粘接前处理:要的是清洁度加适度粗糙轮廓,不是越深越好。锚纹过深,薄涂层盖不住峰顶;过浅,附着余量不够。按涂料厂家给的配套要求定,有条件先做工艺试板测一下粗糙度。
局部修磨、去毛刺:可用绿碳化硅微粉一档(#240-#400),配合遮蔽保护配合面与精加工面。铝件棱角容易被打圆,遮蔽这一步别省。
四、回收和存放要按基材分开
这一条比选料更容易出问题。同一套回收系统里,前面喷过碳钢的含铁磨料,回用去喷铝件,等于把铁又带回去,前面选不含铁料的功夫全白做。不同基材的磨料分开回收、分开存放、桶上标清,是现场管理里的硬要求。
另外铝件喷砂产生的细粉混着铝屑,除尘要到位;料受潮结块会堵枪、也会让出砂忽多忽少。开袋后密封、库房干燥、先进先出,这几条在铝件上比在钢结构上更值得较真,因为表面差一点就能看出来。
五、怎么确认选对了
三个动作就够:一是做试板,同条件对比表面均匀度、板面有没有变形、边角有没有打圆;二是喷完放置观察,潮湿环境里隔几天看有没有灰斑;三是把当批的磨料品名、粒度、批号记下来,后面出问题能查到源头。
要求特别高的工序,可以连同后续的涂装或氧化试样一起做,别把喷砂单独验收完就放行。铝件的问题往往在下一道工序才显出来,那时候再回头查,件已经过了一遍了。
相关产品
延伸阅读
常见问题
铝件能用棕刚玉喷吗?
不建议。棕刚玉含铁,铁颗粒嵌进铝表面后在潮湿环境会引发点蚀,后续焊接、阳极氧化也受影响。铝件用不含铁的组合。
回收的绿碳化硅能拿来喷铝件吗?
只有确认这批料没喷过含铁基材、且回收系统专用才可以。混过碳钢料的不要用于铝件,分开回收是最省事的做法。
薄铝板喷完变形怎么办?
降气压、拉远喷距、加快走枪,并换细一号粒度,按最薄处重新试。变形是冲击过强,不是磨料不好。