绿碳化硅和棕刚玉喷砂怎么选:返锈是分界线
这两样是喷砂用得比较多的磨料,价格差一截,选错要返工。分界线其实只有一条:基材怕不怕铁。
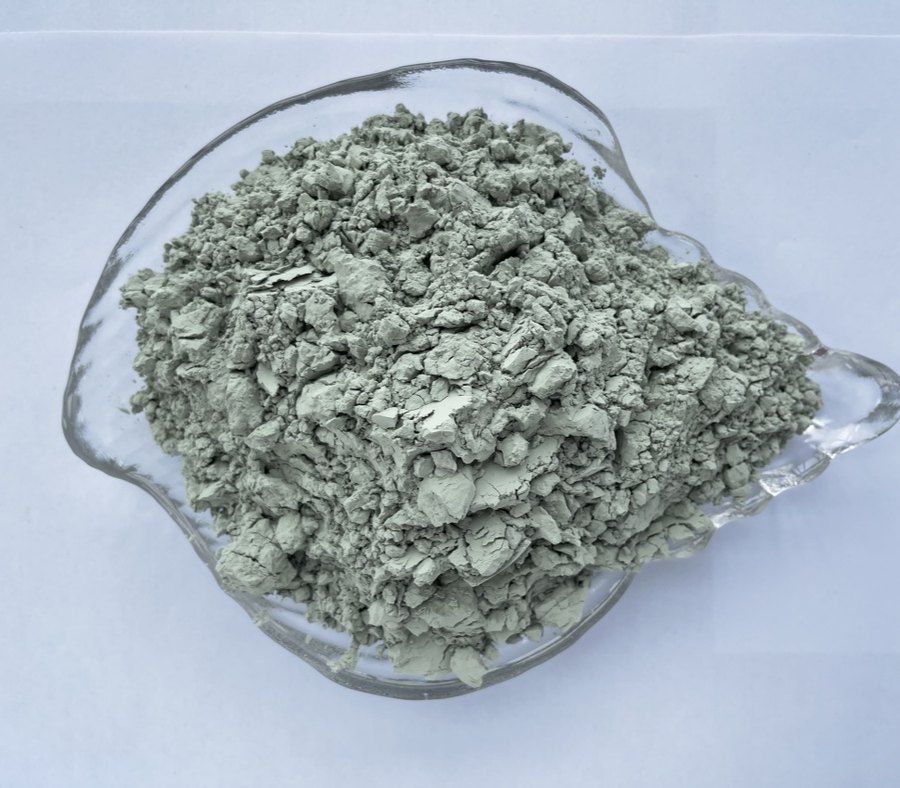
棕刚玉由铝土矿加铁屑在电弧炉里冶炼,料里带铁;绿碳化硅是石英砂加石油焦、食盐在电阻炉里合成,不含铁。这一个成分差别,决定了两者在喷砂上的适用边界。
一、不锈钢件返锈是怎么回事
不锈钢靠表面一层致密的钝化膜防锈。喷砂本身就会把这层膜打掉,正常情况下它会在大气中自行恢复。但如果用的是含铁磨料,磨料里的铁颗粒会嵌进被打毛的表面,这些游离铁在潮湿环境里先生锈,锈点周围的基体跟着点蚀——这就是现场说的“喷完没几天冒黄点”。
铝件更明显:铝本身软,铁颗粒容易嵌得更深,后期氧化、电化学腐蚀都会从这里起头。所以不锈钢、铝合金、铜、钛这类基材,喷砂要么用绿碳化硅,要么用玻璃珠、陶瓷砂,含铁磨料不适合。
二、硬度与韧性各有所长
| 对比项 | 绿碳化硅 | 棕刚玉 |
|---|---|---|
| 莫氏硬度 | 9.4 | 9.0 |
| 是否含铁 | 不含 | 含铁(以 Fe₂O₃ 计) |
| 韧性 | 较脆,冲击下碎得快 | 韧性高,抗破碎 |
| 回用次数(常见) | 2-3 次 | 3-5 次 |
| 主要用途 | 不锈钢、铝件、硬质合金、玻璃石材 | 碳钢、铸铁除锈,磨具制造 |
硬度高不等于划算。绿碳化硅切得快,但脆,回收几轮之后细粉比例上来,效率掉得比棕刚玉快;棕刚玉硬度低一档,胜在耐冲击、回用多,大面积碳钢除锈的单方成本通常更低。
三、按基材对号
碳钢、铸铁、钢结构:棕刚玉。重锈、厚氧化皮用 F12-F24 打底,常规 Sa2.5 用 F30-F46,成本与效率平衡。
不锈钢、铝合金、锌合金:绿碳化硅。薄板件用细号(F80-F120)、低气压,防变形。
玻璃、石材:绿碳化硅或段砂,按纹理深度定档。
硬质合金、陶瓷:绿碳化硅微粉(#240-#400),去毛刺与哑光。
四、一个容易漏的环节:后续焊接
不锈钢件如果喷砂之后还要焊接,含铁磨料带来的铁污染会影响焊缝质量,可能出现锈点或气孔。这类工序从喷砂到焊接都要避开含铁磨料,不是“喷完擦一下”能解决的。
五、成本怎么算才准
绿碳化硅吨价高、回用少,单看单价不划算;但用错料返工的成本更高——不锈钢件返锈要重新喷、甚至要酸洗钝化。判断顺序是:先按基材排除不能用的,再在可用的范围里比单方成本。反过来先比价格,很容易在基材上出问题。
相关产品
延伸阅读
常见问题
喷完不锈钢冒黄点,是磨料的问题吗?
大多数情况是。用含铁磨料喷不锈钢,铁颗粒嵌进表面后先生锈;换不含铁磨料重喷,必要时做酸洗钝化。
绿碳化硅能喷碳钢吗?
能,但没有必要。碳钢不怕铁污染,棕刚玉更经济、回用更多。
玻璃珠和绿碳化硅怎么选?
玻璃珠表面均匀、能抛丸强化,但易碎、粉尘大;绿碳化硅切削效率高,粗清理更合适。