棕刚玉加石榴石混喷:什么样的工况适合
这两种料混着用,很多人以为是掺便宜料降成本。现场用的真实理由更多是另一条:别把基材打坏。
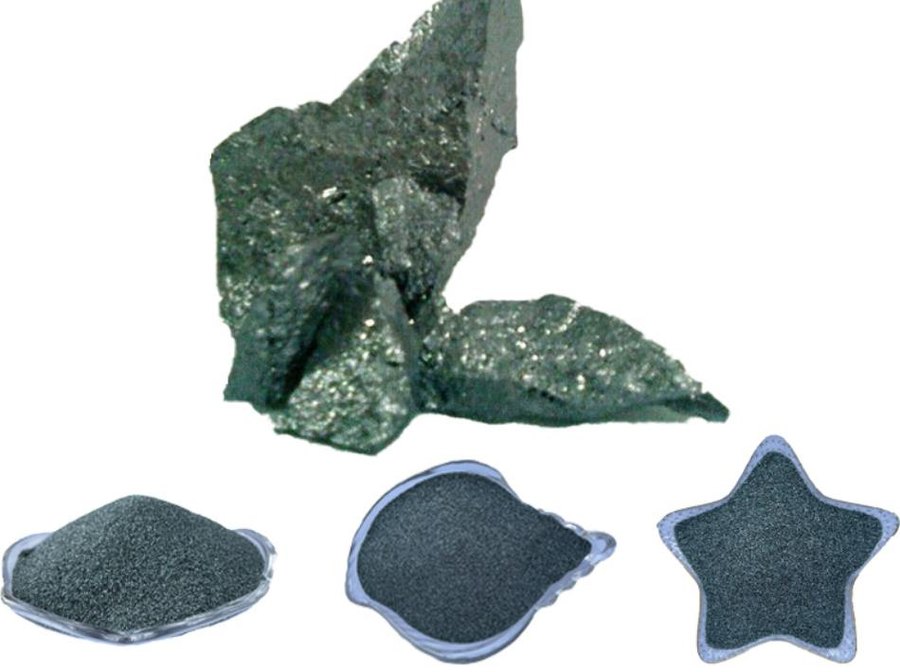
棕刚玉和石榴石放在一起比较,硬度差一档,破碎行为差得更多。混料的效果不是简单取平均,而是改变了“打下去之后会发生什么”。
一、两种料的差别在哪
棕刚玉莫氏硬度 9.0,韧性好,抗冲击破碎,棱角多而锋利。打在工件上能有效切削,回收筛分后还能保持形状,回用 3-5 次是常规水平。
石榴石硬度低一档,棱角同样锋利,但脆,冲击下碎得快。第一遍切削效果不错,重复冲击几轮就钝了、碎了,回收价值有限。
差别落在两个结果上:一是切削强度(决定除锈效率和锚纹深度),二是对基材的冲击损伤(决定薄板会不会变形、精密面会不会被打花)。混料调的正是这两者的平衡。
二、适合混的四类工况
1. 薄板与精密件。1.5-3 mm 的板用纯棕刚玉、0.6 MPa 去打,变形肉眼可见。掺一部分石榴石把整体切削强度拉下来,配合降气压,变形可控,表面也更均匀。这不是省钱的做法,是控变形的手段。
2. 除旧漆不伤母材。漆层比氧化皮软,不需要很强的切削。纯刚玉容易在除漆的同时把基材打出深坑,混石榴石后切削温和,适合模具、机械翻新这类“只要漆掉、母材别动”的活。船体与罐体除漆用 24#-36# 混喷、气压 0.6-0.8 MPa,是现场比较常见的组合。
3. 铸件清砂。铸件表面本来就粗糙,锚纹要求不高,主要目标是清掉型砂和粘砂。混料能降低对铸件棱角的过度冲击,也减少磨料消耗。
4. 要效率也要表面均匀。粗粒保效率、细粒收面,一次走枪兼顾两头。这类用法对配比稳定性要求高,建议预混供货,别在现场随手掺。
三、这几种场合不适合混
要求 Sa3。石榴石碎得快,打到后期切削力不足,表观洁净的均匀金属色泽很难稳定做出来。要 Sa3 就直接用新棕刚玉或更细的磨料,别指望混料。
要深锚纹的重防腐。粗粒棕刚玉打出的深锚纹是这类配套的基础,掺石榴石会把锚纹拉浅,涂层附着力的余量跟着变小。图纸写了 Rz 区间的,先按区间算清楚再决定掺不掺。
不锈钢与铝件。棕刚玉含铁,混了石榴石照样含铁,喷完还是返锈、破坏钝化膜。这类基材要用不含铁的组合,和掺不掺石榴石无关。
有严格回用要求的工序。混过之后粒度分布变宽,筛分时切不干净,补新料也难把分布拉回来。回用次数一多,喷射效果越来越不可控。
四、比例怎么定
没有通用比例。起步可以从少量掺入开始,比如先按 8:2 或 7:3,在试板上比对锚纹和效率,再按结果调整——要效率就提高棕刚玉比例,要表面就提高石榴石比例。一次只动一个变量,同时改比例又改气压,结果变好了也说不清原因。
混料的分层问题也要考虑。两种料密度和形状不同,装袋运输会分层,用之前整袋倒出重新混匀,别直接从袋口取。粒径差拉得太大时分层更明显,跨度大的建议分两道工序做。
五、怎么验证混得对不对
最直接的办法是做一块试板:同样的基材、同样的气压和喷距,纯棕刚玉打一块、混料打一块,测锚纹、看表面均匀度、记录用时和耗料。三组数据摆在一起,混合比该往哪个方向调就清楚了。
另一个观察点是磨料的破碎情况。喷完之后看回收料里石榴石的碎粒比例,碎得太快说明比例偏高或气压偏大,两种可能都要试一下才能定位。
相关产品
延伸阅读
常见问题
混石榴石是为了降成本吗?
不全是。石榴石单价通常低于棕刚玉,但混料更常见的理由是降低切削强度、控制基材损伤。单纯为省钱而混,往往在表面质量上还回来。
混了石榴石还能回用吗?
可以,但筛分与补料更难控制,因为分布变宽了。回用要求高的工序不建议混。
不锈钢件能混石榴石喷吗?
不能。棕刚玉含铁,混进去仍然会污染不锈钢表面。这类基材要用不含铁的组合。