绿碳化硅和玻璃珠喷玻璃,效果差在哪
同样是给玻璃做雾面,两种料打出来的表面放一起看,差别一眼就能认出:一个偏冷、偏哑、有细密的方向感,一个更柔、更匀、透光更一致。原因不在设备,在磨料本身是棱角还是圆球。
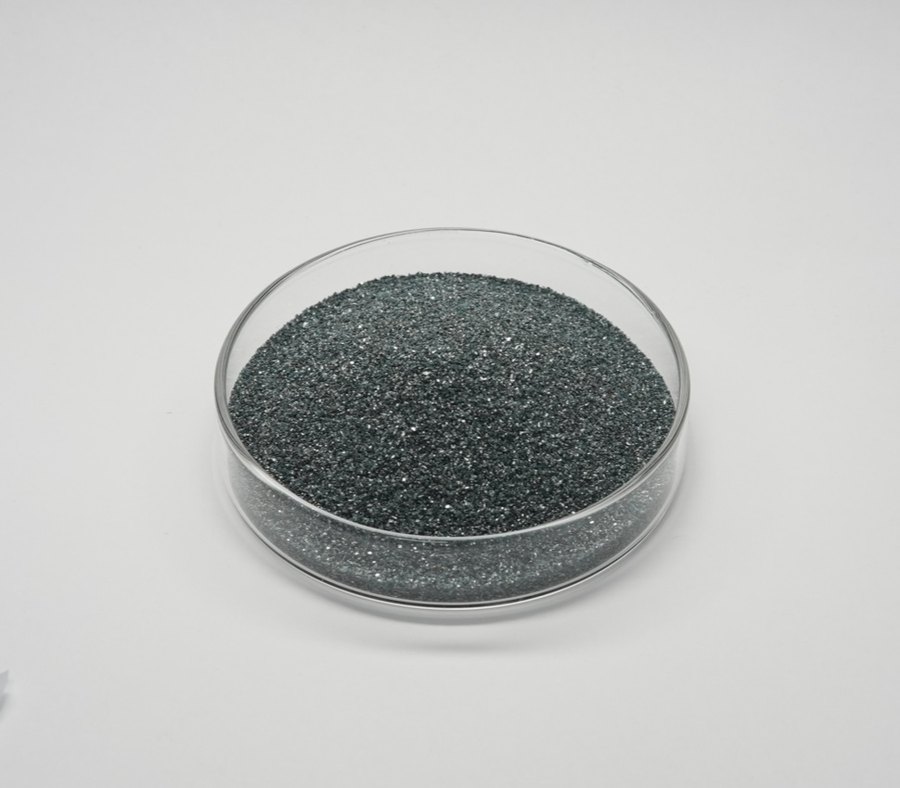
玻璃喷砂的目的通常是两件事:把透明表面做成不刺眼的雾面,或者在表面刻出图案、文字。前者要整板均匀,后者要边界清楚。两种料在这两件事上各有所长,先弄清它们怎么和玻璃表面发生作用,再谈参数。
一、切削和锤击,是两种成面方式
绿碳化硅颗粒棱角多而锋利,莫氏硬度 9.4,打到玻璃上以微切削为主——每一颗都在表面刮出细小的沟槽,沟槽叠在一起形成漫反射,看上去就是雾面。它的成面速度快,图案边缘也利落,因为棱角能把该去掉的部分切干净。
玻璃珠是球形,硬度低于绿碳化硅,冲击时更多是把表面压出浅而圆的凹坑,靠密集的塑性变形让光散开。它不切,所以表面摸上去更平滑,也没有明显的方向性;代价是成面慢,同样面积要多走几遍。
这个机理差别会一直传到后面:雾度、手感、后续丝印或镀膜的附着、以及玻璃还能不能承受冲击,都从这里分岔。
二、观感与手感的差别
要的是图案刻蚀、字迹、局部遮罩,绿碳化硅更合适。棱角料切削效率高、边界清楚,遮罩边缘不容易糊;做全板雾化也能做,但需要把走枪速度和重叠率控住,否则细密的沟槽会有肉眼可见的深浅纹。
要的是整板均匀哑光、手感不刮手,玻璃珠更稳。球形冲击没有方向性,做出来的表面一致性好,灯具面板、隔断、家具玻璃这类"看整体"的件常选它。但玻璃珠脆,冲击几轮就碎,碎了的珠子和细粉混在料里,表面会开始发花——这一点在连续生产时比选型本身更常出问题。
三、玻璃薄板要单独算冲击力
玻璃是脆性基材,最怕的是崩边和微裂纹。棱角料切削力强,同样的气压打在 2 mm 的薄板上,边角容易崩;钢化玻璃、镀膜玻璃还要考虑表面层被切穿之后能不能补回来。这类件用绿碳化硅时,通常要降气压、拉远喷距、换细一号的粒度,先在废片上试过再上正式件。
玻璃珠冲击温和,但"温和"不等于可以随便加压。气压上去之后球形颗粒的动能一样会打出崩边,只是概率低一些。薄板、异形件、已经有开孔或磨边的件,两种料都要按最薄处定参数,别按大板面的经验值套。
还有一条容易漏:喷砂面后续如果要镀膜、夹胶或丝印,表面轮廓会影响附着与外观。切削面沟槽深、锚纹明显,涂层容易咬住但也可能透出底纹;冲击面平滑,附着余量小。这一条要在打样阶段和下游工序一起确认,等整批做完再改就晚了。
四、效率、回用与现场管理
绿碳化硅硬度高、切得快,但脆,冲击下碎得也快,回用一般按 2-3 次算;玻璃珠更脆,多数场合按一次性用,回收价值有限。单看吨价玻璃珠未必贵,把成面遍数、耗料和筛分人工算进去,账会不一样。
回用要注意两条:一是除尘,破碎产生的细粉留在料里不干活,只会让表面发花、粉尘变大;二是别把两种料混在一个回收系统里。玻璃珠混进绿碳化硅,等于往切削料里掺了一部分不切削的球,表面一半深一半浅,排查起来很费时间。不同料的回收桶、储料斗、筛机分开用,比事后挑料省事得多。
五、按订单选料的顺序
建议这样问下来:先确认是整板雾化还是图案刻蚀,再看玻璃厚度与是否钢化、镀膜,然后看后续有没有镀膜丝印,最后才定磨料和粒度。四个问题问完,多数情况答案已经明确——要边界与效率选绿碳化硅,要均匀与柔和平滑选玻璃珠;两者都要,就分两道工序做,不要指望一种料兼顾。
拿不准的时候做试板最省事:同一块玻璃划两片,各自按推荐参数打,比较雾度、手感、边角情况和用时。玻璃的批次、镀层、厚度都会影响结果,别人的参数只能当起点。
六、常见误判
表面发花,第一反应常是"料不行",实际更常见的是细粉没除净、走枪重叠不均、或喷嘴磨大了导致出砂量变化。雾度不够也一样,先查参数和料况,别急着换磨料。同一批件中途换料、或补了新料,前面调好的参数要重新验一次,分布变了,表面就会变。
相关产品
延伸阅读
常见问题
玻璃雾化图案用微粉还是粒度砂?
看图案精度与要切多深。细线条、浅刻蚀用绿碳化硅微粉一档,粗雾化、要快速去光用粒度砂。按试板结果定,别只按号段表挑。
玻璃珠能回用吗?
可以筛,但珠形破碎后成面效果会变,多数车间按一次性用。回用前先除尘、把碎珠筛掉,并和棱角料的回收系统分开。
喷完玻璃边角崩了怎么办?
先降气压、拉远喷距、换细一号磨料,再从最薄处重新试。边角可以在喷砂前做遮蔽,比事后挑选报废件划算。