每类给磨料、粒度、气压建议与对应产品入口;具体配方按基材试样确认
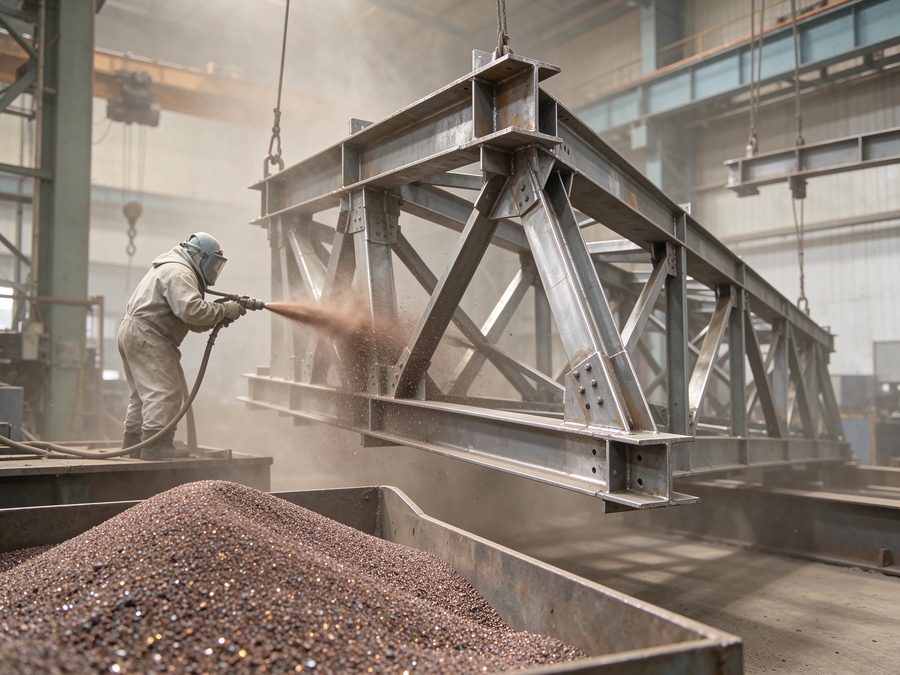
桥架/厂房钢构 Sa2.5
棕刚玉 16#-24#,气压 0.6-0.7 MPa;磨料可回用 3-5 次,按班次筛分补新料。
→ 棕刚玉(喷砂级) 行业详情 →
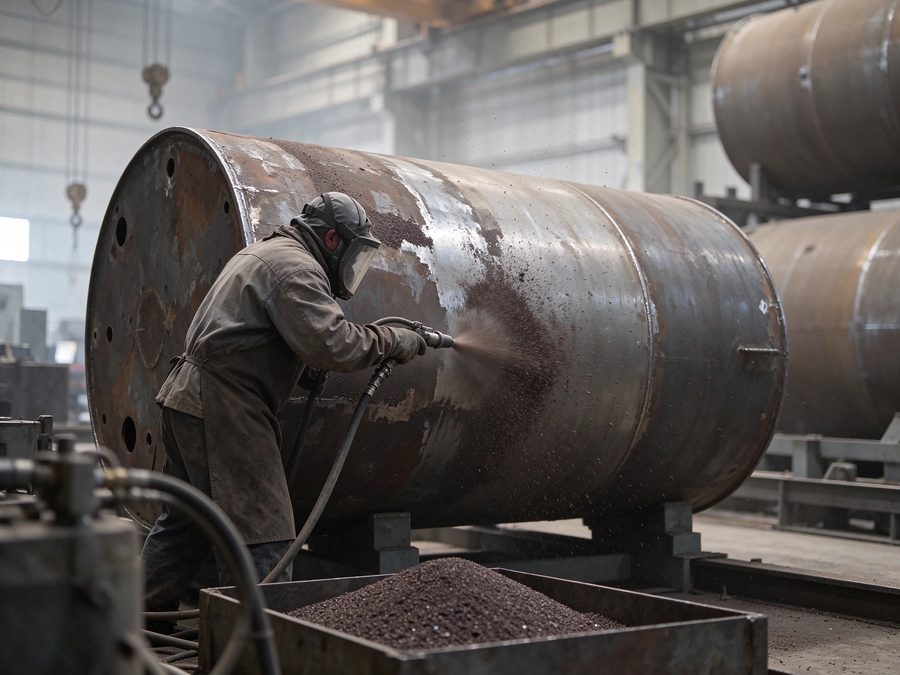
旧漆层与锈层混合
棕刚玉+石榴石 24#-36#,先破漆再整平;漆渣需单独收集,避免混入磨料循环。
→ 喷砂用棕刚玉 行业详情 →
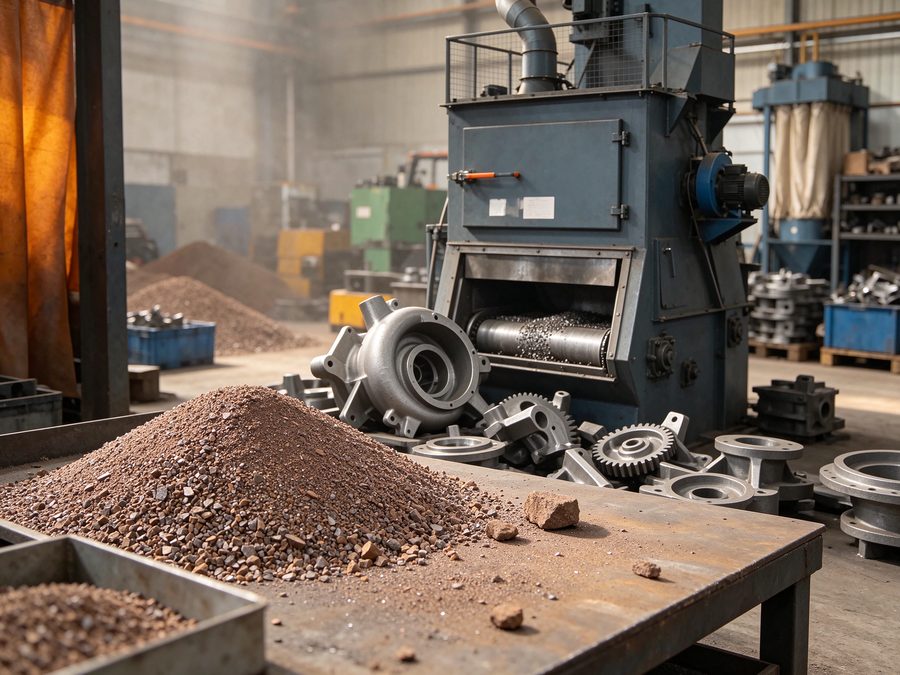
去粘砂与氧化皮
棕刚玉 24#-46# 或段砂,按铸件壁厚选粒度;薄壁件降气压防变形。
→ 棕刚玉系列 行业详情 →
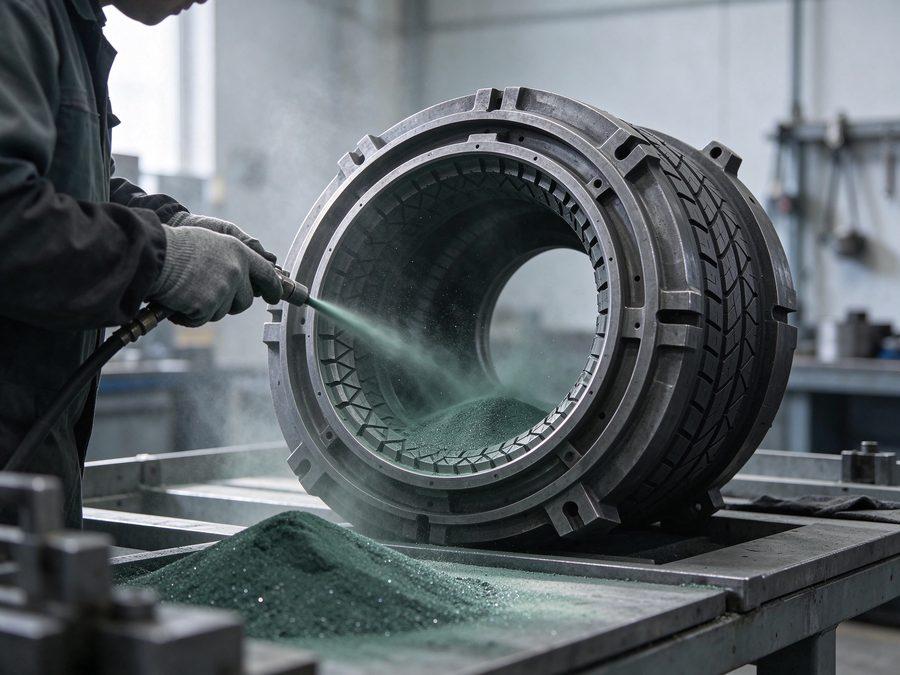
橡胶/轮胎模具
绿碳化硅微粉 #240-#400 干喷除积碳,气压 0.3-0.5 MPa,不伤型腔。
→ 喷砂用绿碳化硅微粉 行业详情 →
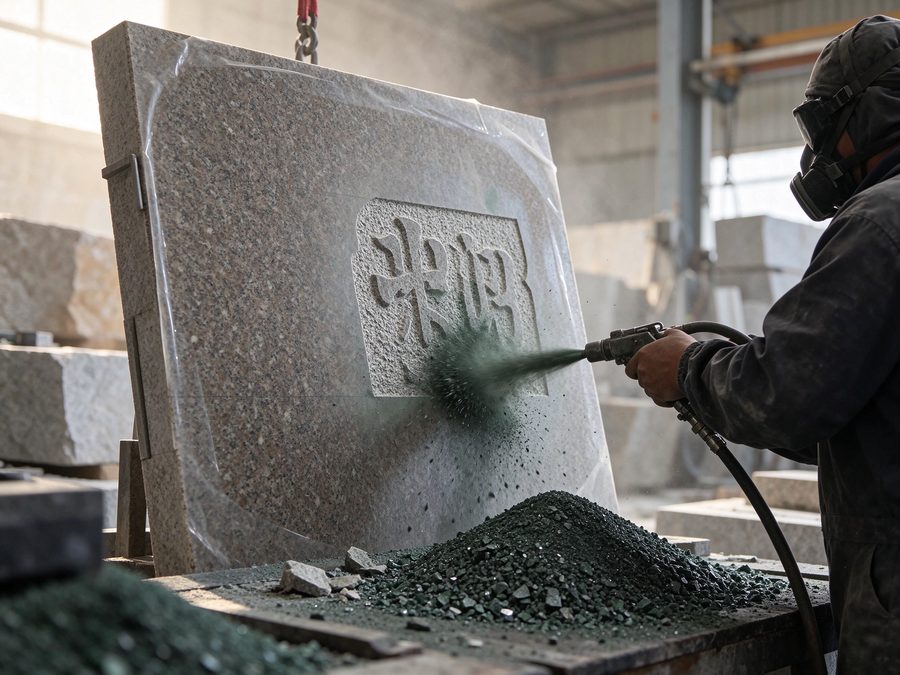
花岗岩、墓碑
绿碳化硅 24#-46#,配合耐蚀胶膜;粒度越粗刻痕越深、边缘越毛。
→ 石刻用绿碳化硅 行业详情 →
灯饰、面板
绿碳化硅微粉 #400-#800 走雾化,均匀度取决于气压稳定与走枪速度。
→ 绿碳化硅微粉 行业详情 →
精磨与研磨
绿碳化硅微粉 #800-#2000,按号段逐级递减;硅片切割与研磨看粒度集中度。
→ 硅片用绿碳化硅微粉 行业详情 →
磨具制造
绿碳化硅 F 号段,树脂与陶瓷结合剂都用 F 号;与 P 号不互换。
→ 绿碳化硅粒度砂 行业详情 →
注:以上为常规工况建议,实际以基材、设备与验收标准为准;不确定时先申请免费试样试喷。